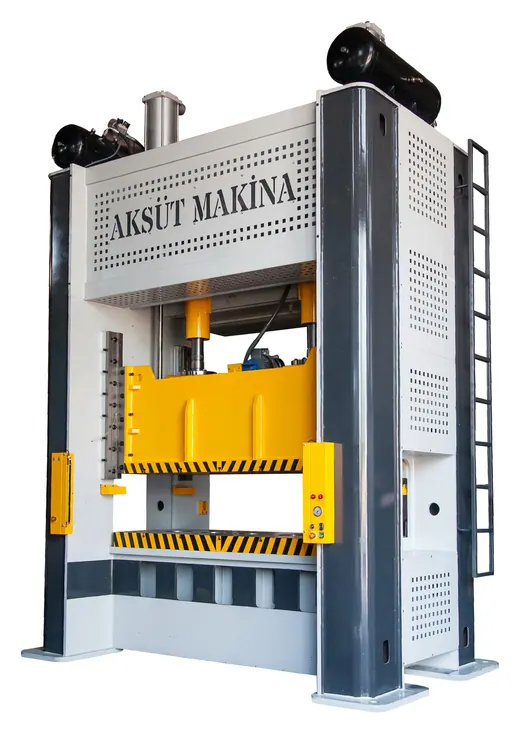
Aksüt Makina
Aksüt ASM200TLP-H
Тип рамы: HТип привода: Кривошипный (маховик)Усилие: 200 т
ЦЕНА ПО ЗАПРОСУПодробнее →
Прессы Aksüt, TRtech и NARGESA: эксцентриковые от 25 до 600 т, гидравлические до 2000 т, прессы для глубокой вытяжки и пробивная машина.
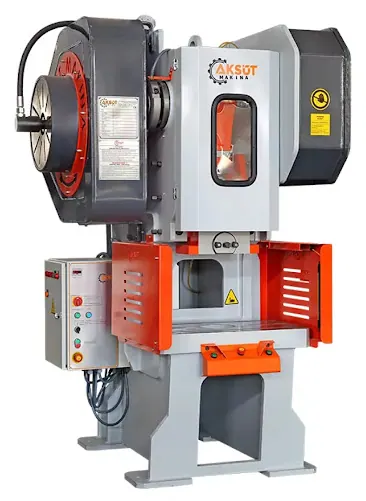
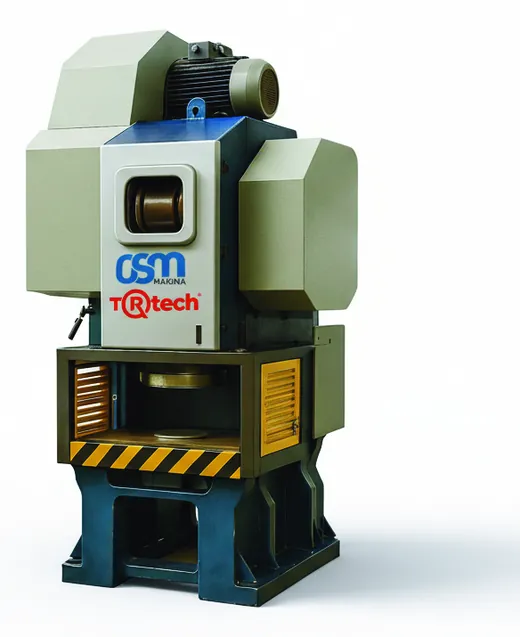
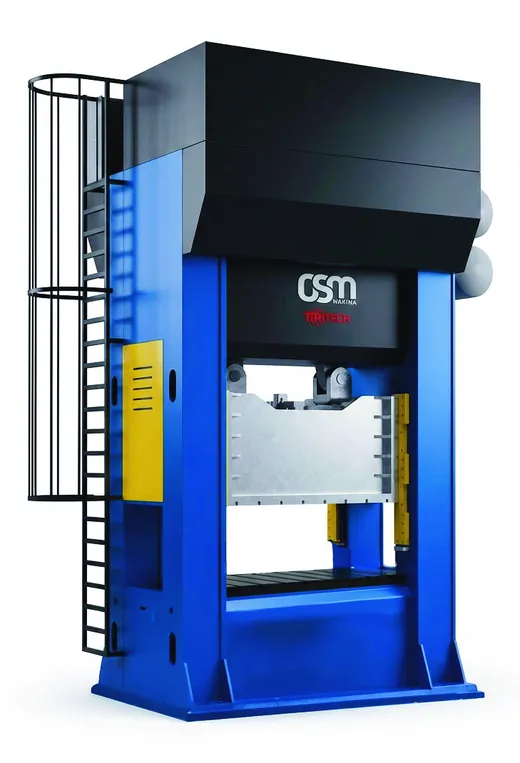
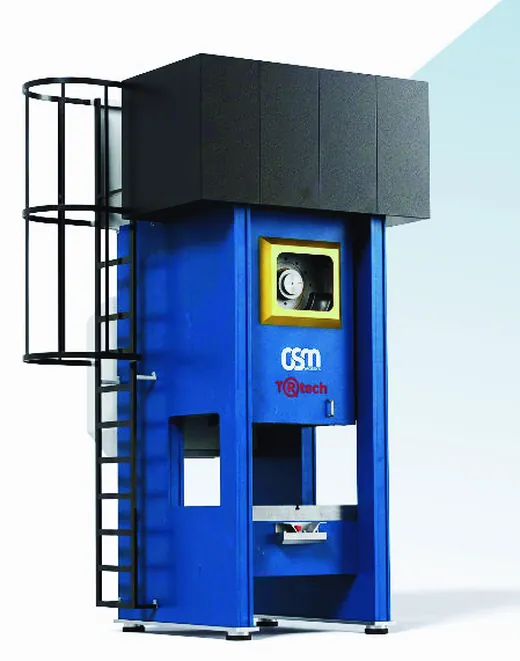
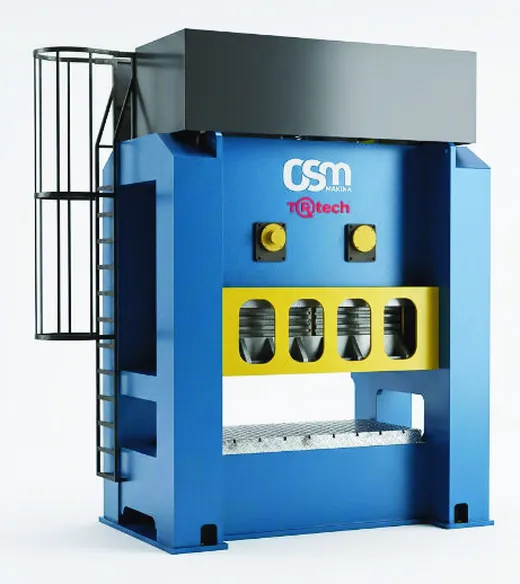
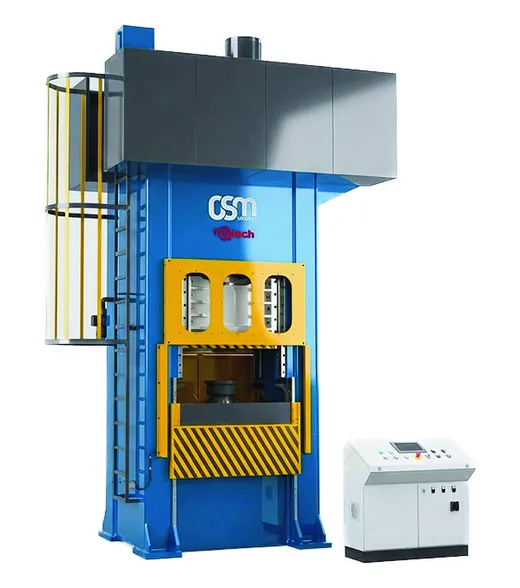
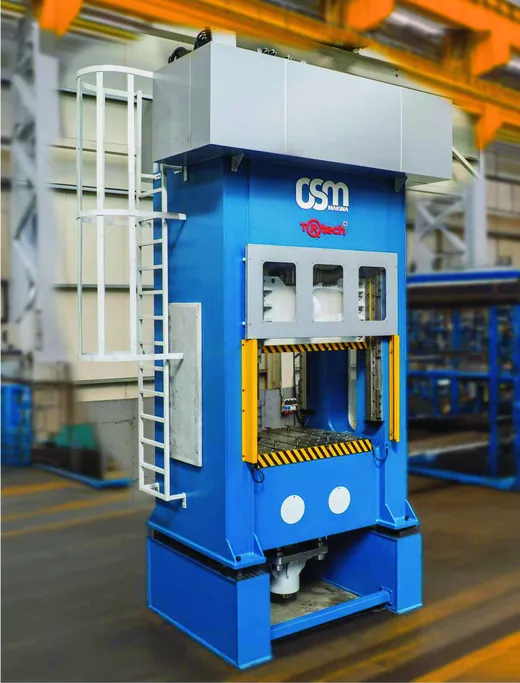
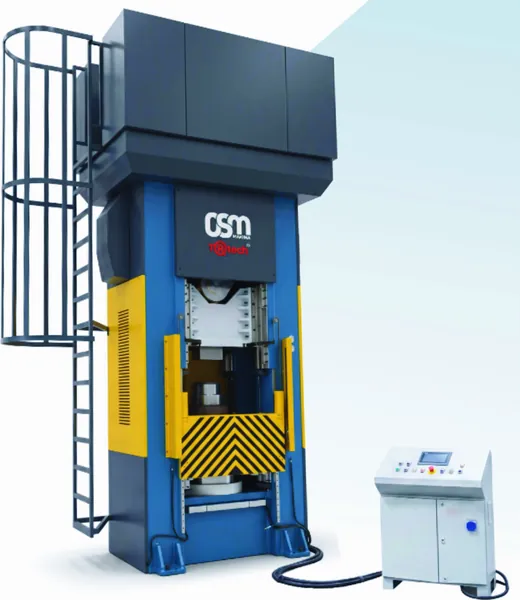
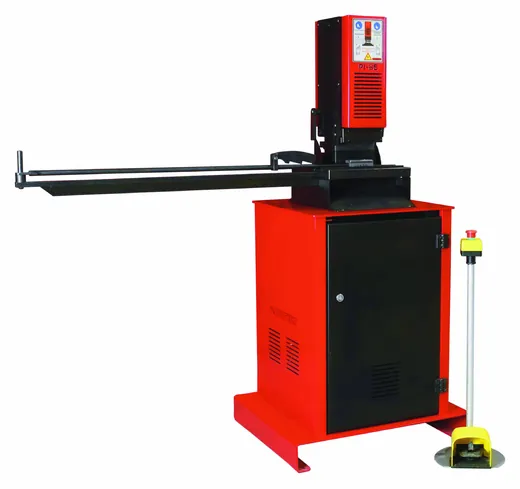
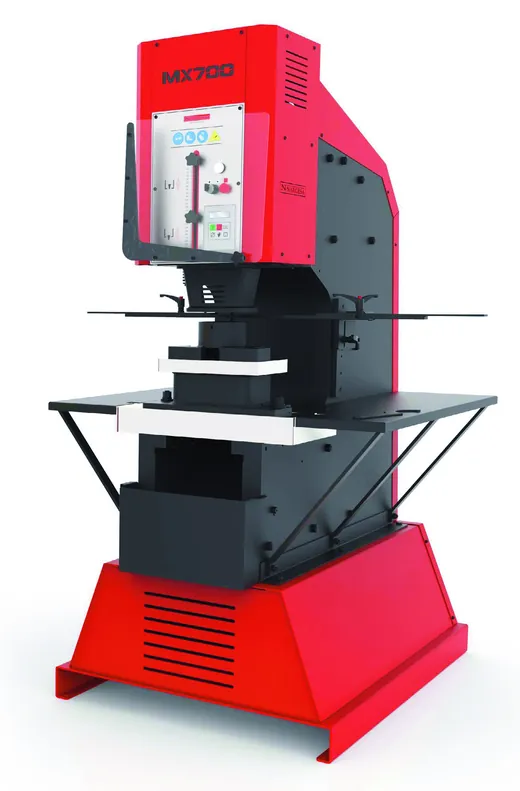
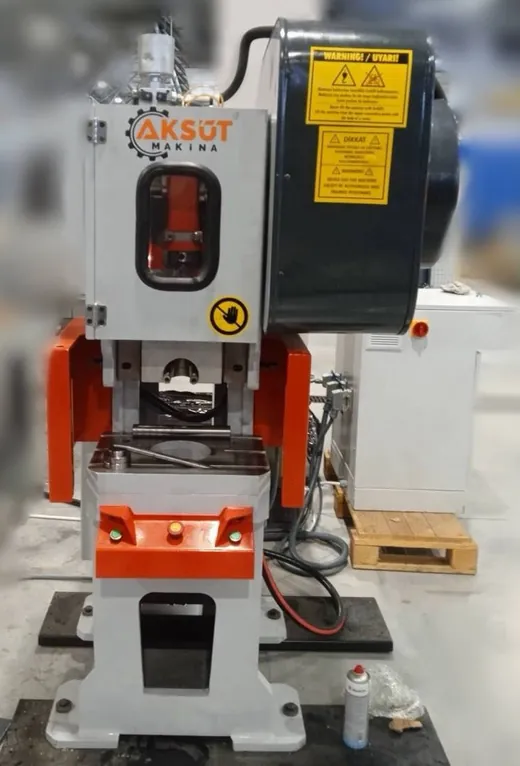
Пресс выбирают от операции, а не от тоннажа. Вырубка, пробивка и штамповка из полосы в серии — работа эксцентрикового (кривошипного) пресса: маховик накапливает энергию, и ползун проходит цикл за доли секунды. Прессование, формование, правка и глубокая вытяжка — работа гидравлического: он медленнее, зато держит полное усилие на всем ходе и останавливается в любой точке. В каталоге — 76 прессов двух турецких производителей: Aksüt Makina и TRtech от OSM Makina.
| Тип | Что в каталоге | Особенности | Для чего |
|---|---|---|---|
| Эксцентриковые | Aksüt ASM 35–500 т; TRtech OEP-C 25–300 т, OEP-H SP и двухшатунные OEP-H DP 125–600 т, D-TYPE с закрытой рамой 80–400 т | до 150 ходов в минуту; номинальное усилие — возле нижней мертвой точки | серийная вырубка, пробивка, штамповка из полосы |
| Гидравлические | TRtech OHP-H 100–2000 т с ходом ползуна 500–1000 мм; калибровочный TRtech 300 с двумя ползунами; многофункциональные NARGESA MX на 40 и 70 т | полное усилие на всем ходе, остановка в любой точке, меньшая скорость | прессование, формование, правка, калибровка |
| Для глубокой вытяжки | TRtech OHP-S 100–2000 т с подушкой до 400 т | отдельные ходы ползуна и подушки: лист прижимается, металл течет управляемо | полые детали из листа — корпуса, емкости, чаши |
Отдельно — пробивная машина NARGESA PI85: она делает в трубном профиле отверстия под корпус замка, ручку и цилиндр для ворот и дверей, цикл — около 58 секунд.
Отправьте чертеж детали, материал и толщину, нужное количество на смену и способ подачи заготовки — подберем тип пресса, усилие, ход и стол, обсудим штампы, податчик и безопасность. Заготовки режут на гильотинных ножницах или лазерных станках, а длинные детали гнут на листогибочных прессах.
Эксцентриковый — под быструю штамповку в серии: десятки ходов в минуту, усилие у нижней мертвой точки. Гидравлический — под прессование, формование и глубокую вытяжку: полное усилие на всем ходе, остановка в любой точке, но меньший темп. Если сомневаетесь, опишите деталь и операцию — подскажем тип.
C-рама открыта с трех сторон: удобнее ставить штамп и подавать полосу вручную, пресс компактнее. H-рама жестче — нагрузка идет на две стойки, поэтому она держит большие штампы и тяжелую вырубку без перекоса ползуна. Закрытая рама TRtech D-TYPE — цельный корпус, к штампу подходят через рабочее окно. В каталоге C-рамы — 25–300 т, H-рамы — 125–600 т, закрытые — 80–400 т.
Из-за кинематики кривошипа: усилие на ползуне растет, когда он подходит к нижней мертвой точке, и падает выше. Производители указывают усилие для определенного расстояния от нижней точки, поэтому для глубокой вытяжки или длинного рабочего хода кривошипный пресс подбирают с запасом.
Цена зависит от типа, усилия, рамы, хода, оснащения и систем безопасности, а также от условий доставки, поэтому на сайте ее нет. Отправьте запрос — подготовим предложение с доставкой, монтажом и обучением.
Чертеж детали, материал и толщину, размер полосы или заготовки, нужное количество деталей за смену, имеющиеся штампы и способ подачи. По этим данным посчитаем усилие и подберем пресс с оснащением.
Отправьте параметры детали — подберем и просчитаем.