KLINGELNBERG
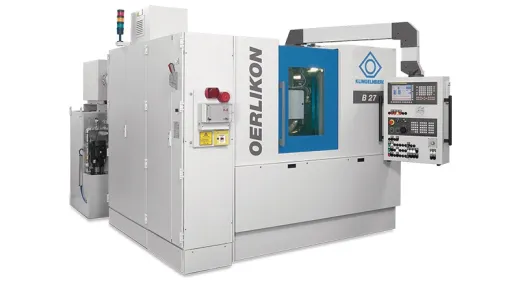
KLINGELNBERG B 27
Габариты с охлаждением: 3 800 × 2 600 × 2 300 ммДиаметр алмазного / CBN-круга: 400 ммДиаметр правящего ролика: 150 мм
ЦЕНА ПО ЗАПРОСУПодробнее →
Зубообработка и контроль: 59 станков KLINGELNBERG и MHD — нарезание, шлифование, притирка и измерение зубчатых колес.
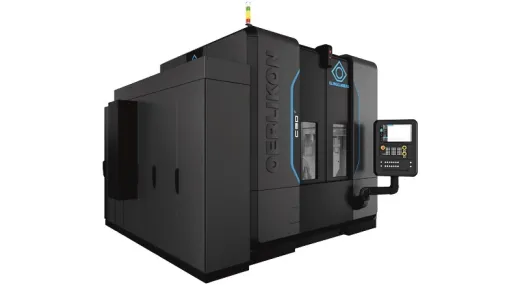
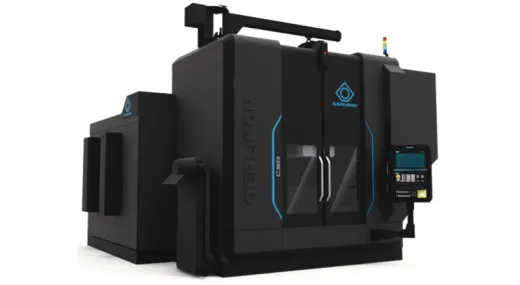
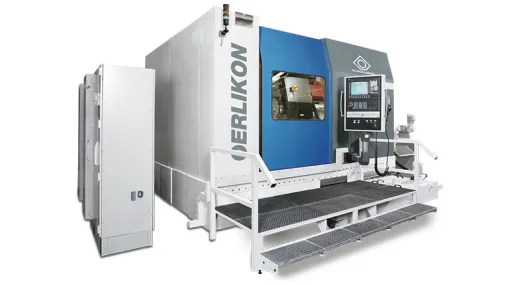
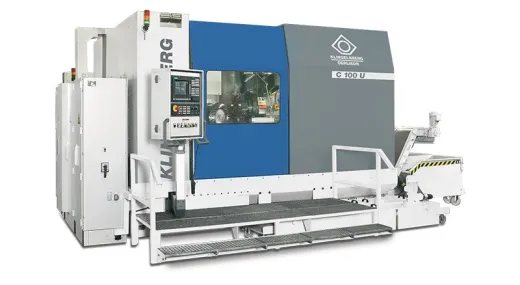
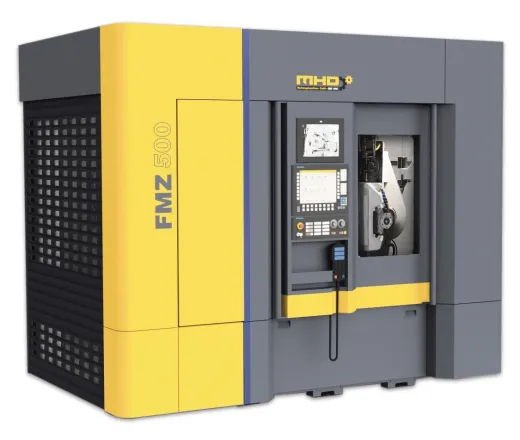
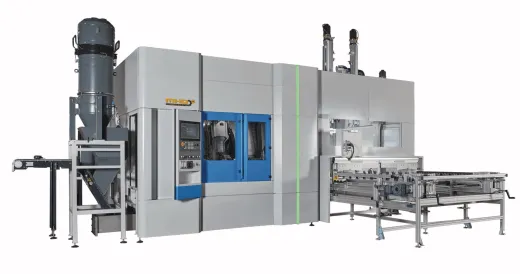
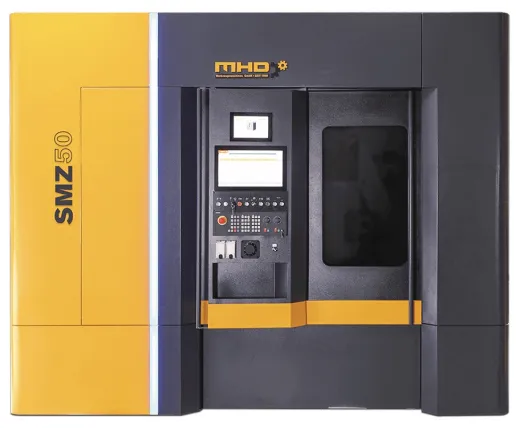
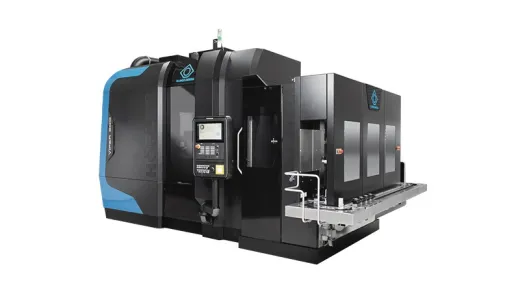
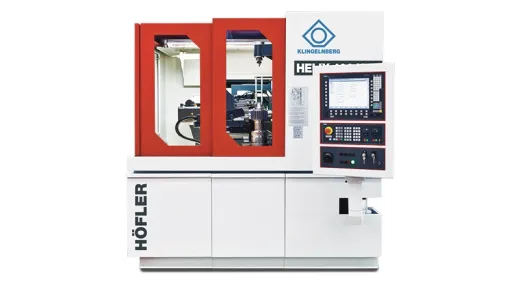
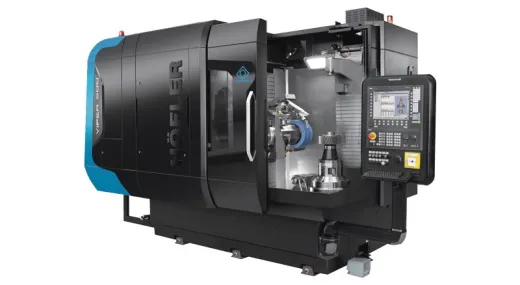
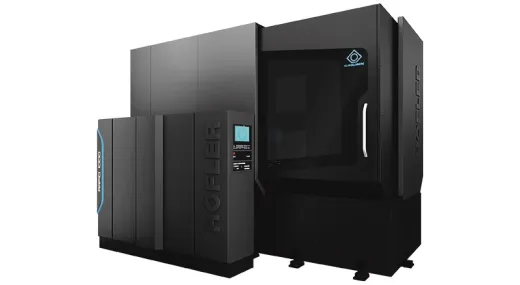
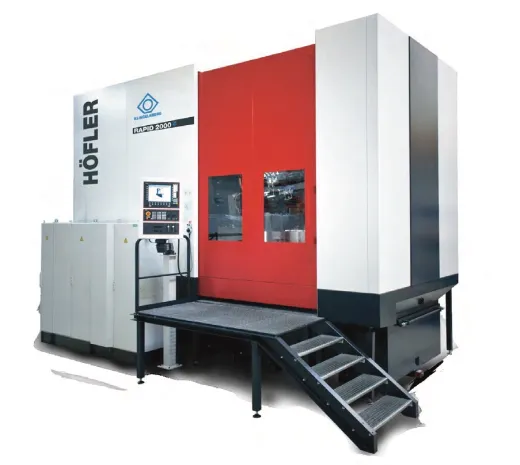
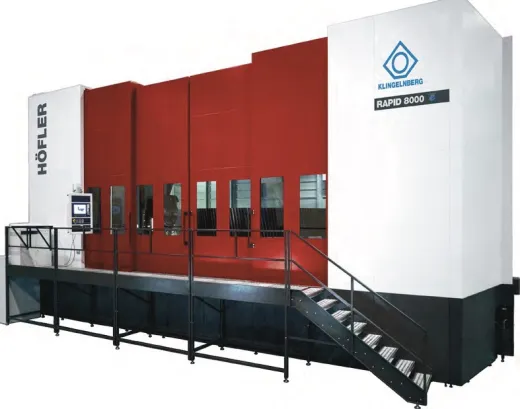
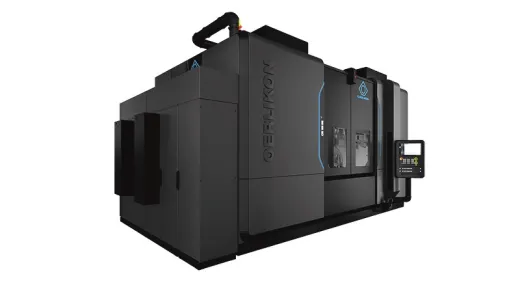
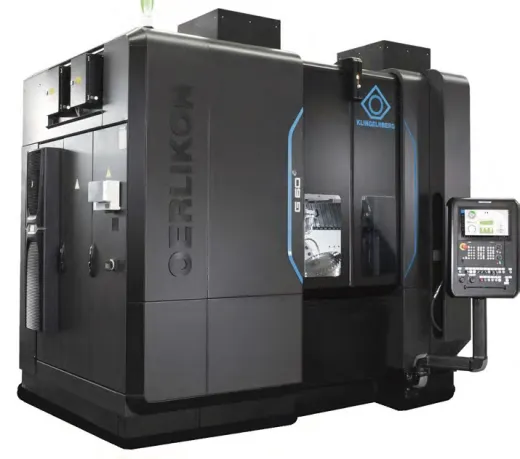
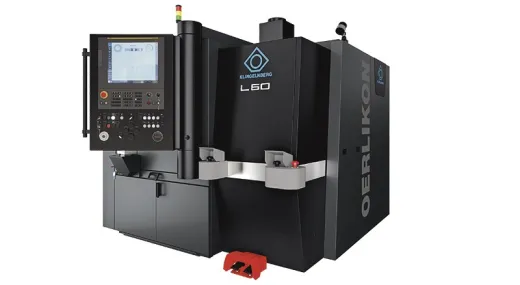
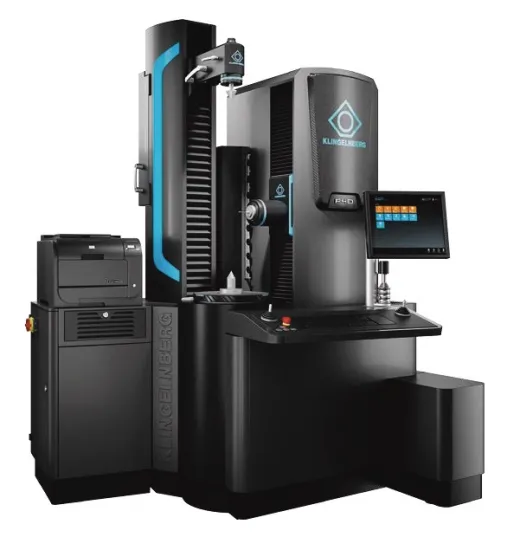
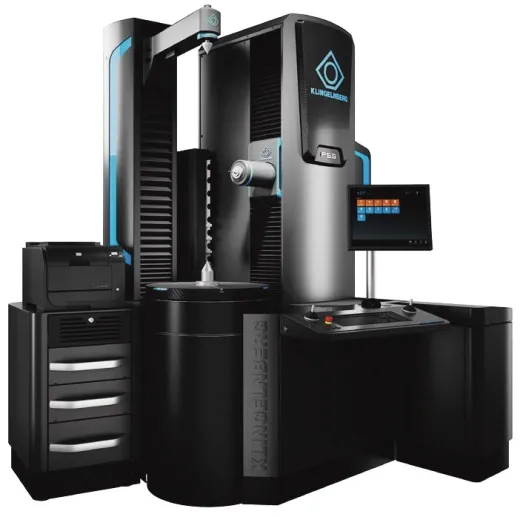
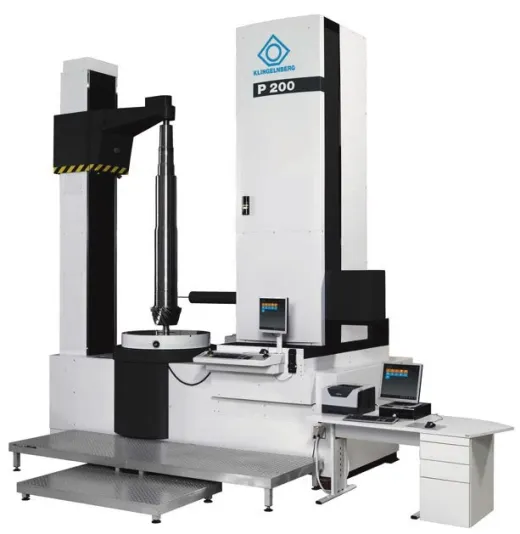
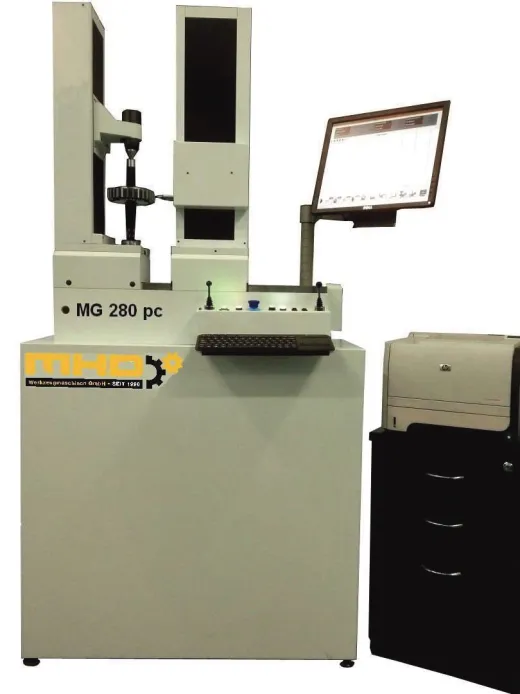
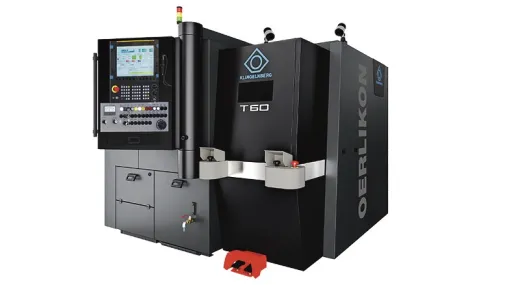
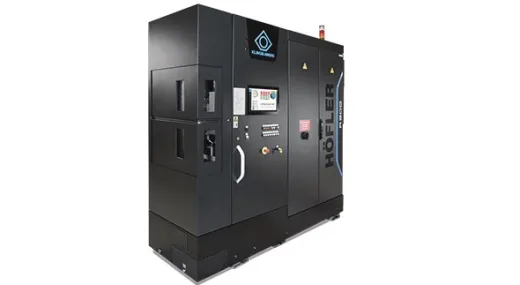
Зубчатое колесо проходит через несколько станков, и каждый делает свою часть. Сначала зуб нарезают по мягкому металлу, потом колесо закаливают — и оно неизбежно ведет. После закалки зуб шлифуют, чтобы вернуть точность, а готовую деталь измеряют, ведь на глаз класс точности не определить. Конические пары идут своим путем: их нарезают, а затем притирают в паре.
| Операция | Когда | Что делает |
|---|---|---|
| Зубофрезерование | по мягкому металлу | червячная фреза обкатывает полный профиль зуба за одну установку — самый быстрый способ для наружных венцов |
| Зубодолбление | по мягкому металлу | долбяк работает там, куда фреза не заходит: внутренние зубья, венцы возле буртика |
| Зубошлифование | после закалки | убирает поводку от термообработки и выводит колесо на нужный класс точности |
| Конические колеса | отдельный маршрут | геометрию задает резцовая головка; после нарезания пару притирают |
| Контроль | после каждого этапа | профиль, направляющая линия зуба, шаг и биение в одной установке |
Оборудование двух производителей. KLINGELNBERG — конические и гипоидные колеса (Ø150–1000 мм), зубошлифование Höfler от Ø80 до Ø8000 мм, притирка, измерительные центры Ø260–4000 мм и подготовка режущего инструмента. MHD — зубофрезерные станки до Ø500 мм и модуля 10, зубодолбежные до Ø500 мм и модуля 8, оба с управлением Sinumerik 840D sl.
Это оборудование другого класса, чем остальной каталог: измерительный центр или зубошлифовальный станок покупают под конкретную программу деталей, а не «про запас». Поэтому подбор начинается с чертежа колеса, а не с перечня моделей.
По расположению венца. Наружные зубья быстрее нарезать червячной фрезой: она обкатывает профиль непрерывно. Внутренний венец или зубья возле буртика фреза не возьмет — там нужен долбяк, так как ему не нужен выход инструмента.
Потому что между нарезанием и готовой деталью стоит закалка, а она ведет металл. Нарезанный до закалки профиль после термообработки уже не тот. Зубошлифование снимает поводку и возвращает класс точности — иначе колесо шумит и быстрее изнашивается.
Они передают вращение между валами под углом, и профиль зуба в них задается не фрезой, а резцовой головкой и настройкой станка. Поэтому для них отдельные станки, а вместо шлифования часто применяют притирка пары — шестерню и колесо доводят вместе.
Если вы отвечаете за класс точности перед заказчиком — да. Профиль, направляющую линию зуба, шаг и биение на универсальном приборе не проверить. Измерительные центры в каталоге аттестованы по классу A по VDI/VDE 2612-6 и берут колеса до Ø4000 мм.
Отправьте параметры детали — подберем и просчитаем.