LUNA
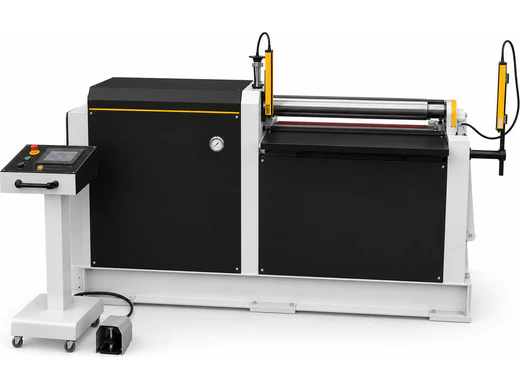
LUNA Nebula 2R 600/2
Количество валков: 2Страна производства: КитайУправление: Гидравлическое; автоматизация – опция
ЦЕНА ПО ЗАПРОСУПодробнее →
Листогибочные вальцы LUNA Nebula и MG: двух-, трех- и четырехвалковые, ширина от 550 до 6100 мм, лист от 1,2 до 195 мм.
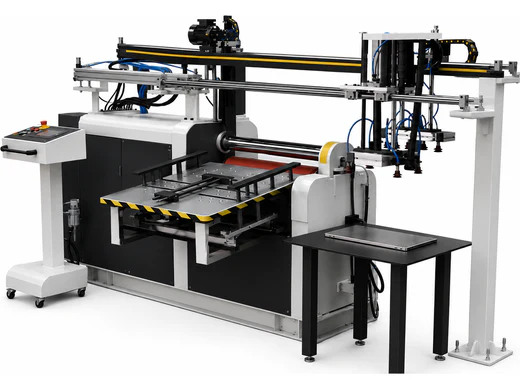
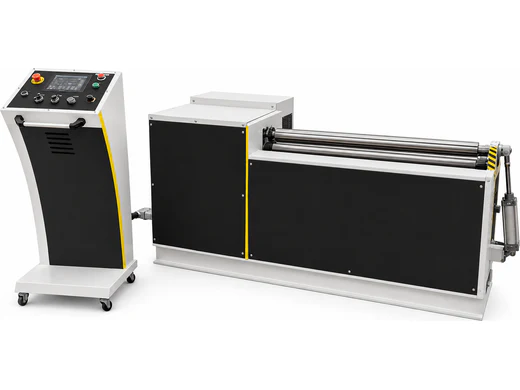
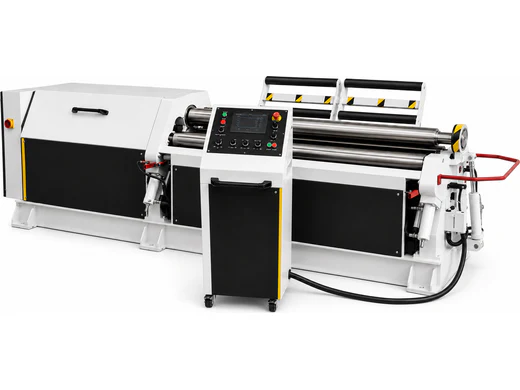
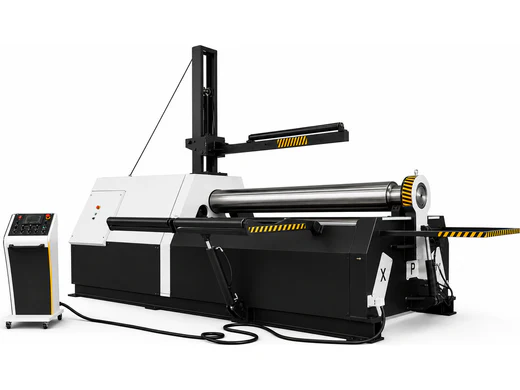
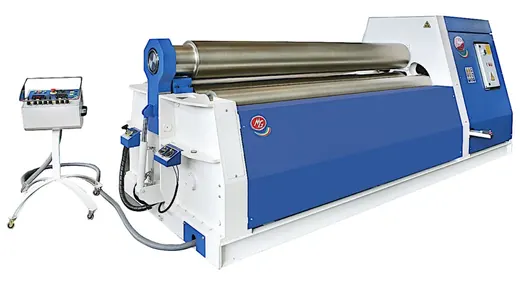
Вальцы сворачивают листовой металл в обечайку, полуобечайку, дугу или конус: лист проходит между валками, и за каждый проход радиус уменьшается. Так делают корпуса резервуаров и силосов, трубы большого диаметра, кожухи, циклоны и козырьки. В каталоге — вальцы собственного бренда LUNA серии Nebula и итальянские MG: рабочая ширина от 550 до 6100 мм, толщина листа от 1,2 до 195 мм, мощность от 1,1 до 380 кВт.
| Тип | Как работает | Для чего | В каталоге |
|---|---|---|---|
| Двухвалковые вальцы | стальной верхний валок вдавливает лист в упругий полиуретановый нижний — цилиндр получается за один проход | тонкий лист, серии одинаковых цилиндров | LUNA Nebula 2R и 2R-A: 600–2050 мм, до 4 мм |
| Трехвалковые вальцы | верхний валок давит, два нижних ведут лист; кромки подгибают отдельной операцией | универсальная работа — от цеха до тяжелого машиностроения | MG G-GE-GL: 1250–3100 мм, до 195 мм |
| Четырехвалковые вальцы | лист зажат между центральными валками, радиус задают боковые — обе кромки подгибаются без переустановки | серии, точность, меньше ручной работы | LUNA Nebula 4R-S, 4R и 4R-H, MG M-ME-ML: 550–6100 мм, до 160 мм |
Пришлите марку материала, толщину и ширину листа, нужный диаметр обечайки и количество деталей — подберем тип, модель и оснащение, посчитаем доставку, запуск и обучение. Если деталь гнется под углом, а не в цилиндр, смотрите листогибочные прессы; для труб и профиля есть профилегибочные станки; раскроить лист перед вальцовкой можно на лазерных станках или гильотинных ножницах.
Две вещи решаются еще до выбора машины: длина заготовки и то, что будет с концами листа. Длину считают по нейтральному слою — π × (наружный диаметр − толщина), иначе обечайка не сойдется ровно на πS. А кромки остаются плоскими, потому что лист захватывается валками не с самого края, и подгибать их машина умеет на меньшей толщине, чем сворачивать. Оба расчета с примерами — в статье об обечайке и ее развертке.
Два — для серий тонкостенных цилиндров: обечайка выходит за один проход. Три — универсальный вариант для разных деталей и толстого листа, но кромки подгибают отдельной операцией. Четыре — когда детали повторяются и важна точность: лист зажат, обе кромки подгибаются без переустановки.
Это подгибка прямого конца листа перед вальцовкой, чтобы на обечайке не оставалось плоского участка. Операция нагружает валки сильнее, чем сама свертка, поэтому допустимая толщина для подгибки всегда меньше максимальной: например, 4 и 2,5 мм в MG G-GE-GL 1204 L.
В каталоге только гидравлические станки и модели с программным управлением: ручные вальцы рассчитаны на тонкий лист и не дают повторяемости на серии. Самые легкие модели в каталоге — MG M-ME-ML 0501 L на лист 1,5 мм шириной 550 мм и LUNA Nebula 4R-S на 1,2 мм.
Цена зависит от ширины, толщины, количества валков, управления и оснащения, а также от условий доставки, поэтому на сайте ее нет. Отправьте запрос — подготовим предложение с доставкой, пусконаладкой и обучением.
Марку материала и предел текучести, толщину и ширину листа, внутренний диаметр обечайки, длину детали, количество в месяц и то, нужны ли конусы. По этим данным посчитаем усилие и подберем модель с оснащением.
Отправьте параметры детали — подберем и просчитаем.