LUNA
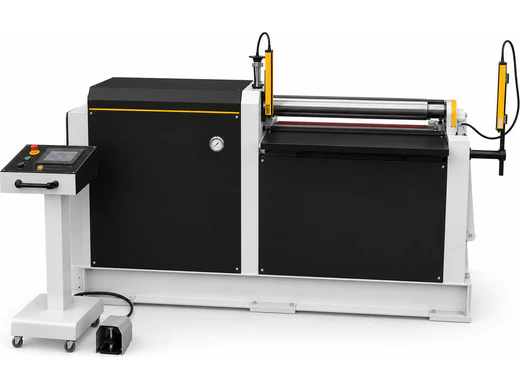
LUNA Nebula 2R 600/2
Кількість валків: 2Країна виробництва: КитайКерування: Гідравлічне; автоматизація – опція
ЦІНА ЗА ЗАПИТОМДетальніше →
Листозгинальні вальці LUNA Nebula і MG: дво-, три- й чотиривалкові, ширина від 550 до 6100 мм, лист від 1,2 до 195 мм.
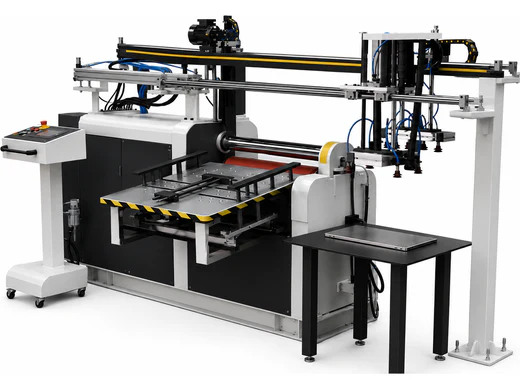
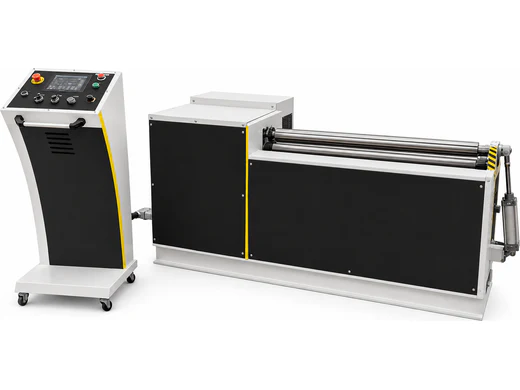
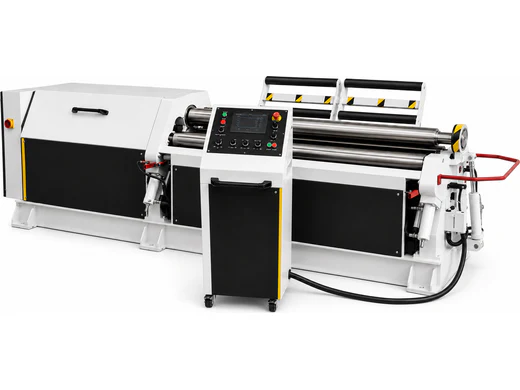
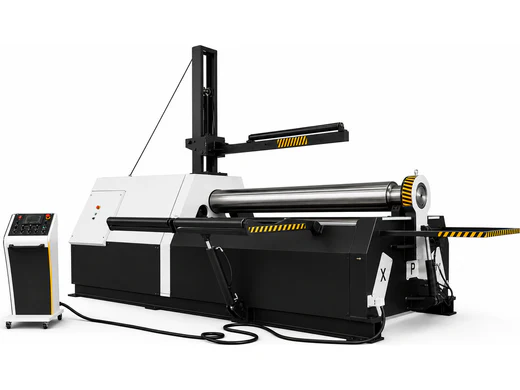
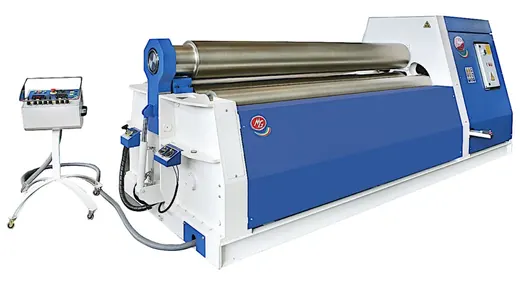
Вальці згортають листовий метал в обичайку, півобичайку, дугу або конус: лист проходить між валками, і за кожен прохід радіус зменшується. Так роблять корпуси резервуарів і силосів, труби великого діаметра, кожухи, циклони й козирки. У каталозі — вальці власного бренду LUNA серії Nebula та італійські MG: робоча ширина від 550 до 6100 мм, товщина листа від 1,2 до 195 мм, потужність від 1,1 до 380 кВт.
| Тип | Як працює | Для чого | У каталозі |
|---|---|---|---|
| Двовалкові вальці | сталевий верхній валок втискає лист у пружний поліуретановий нижній — циліндр виходить за один прохід | тонкий лист, серії однакових циліндрів | LUNA Nebula 2R і 2R-A: 600–2050 мм, до 4 мм |
| Тривалкові вальці | верхній валок тисне, два нижніх ведуть лист; кромки підгинають окремою операцією | універсальна робота — від цеху до важкого машинобудування | MG G-GE-GL: 1250–3100 мм, до 195 мм |
| Чотиривалкові вальці | лист затиснутий між центральними валками, радіус задають бічні — обидві кромки підгинаються без перевстановлення | серії, точність, менше ручної роботи | LUNA Nebula 4R-S, 4R і 4R-H, MG M-ME-ML: 550–6100 мм, до 160 мм |
Надішліть марку матеріалу, товщину й ширину листа, потрібний діаметр обичайки та кількість деталей — підберемо тип, модель і оснащення, порахуємо доставку, запуск і навчання. Якщо деталь гнеться під кутом, а не в циліндр, дивіться листозгинальні преси; для труб і профілю є профілезгинальні верстати; розкроїти лист перед вальцюванням можна на лазерних верстатах або гільйотинних ножицях.
Дві речі вирішуються ще до вибору машини: довжина заготовки й те, що буде з кінцями листа. Довжину рахують за нейтральним шаром — π × (зовнішній діаметр − товщина), інакше обичайка не зійдеться рівно на πS. А кромки лишаються плоскими, бо лист захоплюється валками не з самого краю, і підгинати їх машина вміє на меншій товщині, ніж згортати. Обидва розрахунки з прикладами — у статті про обичайку та її розгортку.
Два — для серій тонкостінних циліндрів: обичайка виходить за один прохід. Три — універсальний варіант для різних деталей і товстого листа, але кромки підгинають окремою операцією. Чотири — коли деталі повторюються й важлива точність: лист затиснутий, обидві кромки підгинаються без перевстановлення.
Це підгинання прямого кінця листа перед вальцюванням, щоб на обичайці не лишалося плоскої ділянки. Операція навантажує валки сильніше, ніж саме згортання, тому допустима товщина для підгинання завжди менша за максимальну: наприклад, 4 і 2,5 мм у MG G-GE-GL 1204 L.
У каталозі лише гідравлічні верстати й моделі з програмним керуванням: ручні вальці розраховані на тонкий лист і не дають повторюваності на серії. Найлегші моделі в каталозі — MG M-ME-ML 0501 L на лист 1,5 мм завширшки 550 мм і LUNA Nebula 4R-S на 1,2 мм.
Ціна залежить від ширини, товщини, кількості валків, керування й оснащення, а також від умов доставки, тому на сайті її немає. Надішліть запит — підготуємо пропозицію з доставкою, пусконалагодженням і навчанням.
Марку матеріалу й межу текучості, товщину та ширину листа, внутрішній діаметр обичайки, довжину деталі, кількість на місяць і те, чи потрібні конуси. За цими даними порахуємо зусилля й підберемо модель з оснащенням.
Надішліть параметри деталі — підберемо і прорахуємо.