Обечайка — цилиндрическая часть корпуса, свернутая из листа и сваренная по образующей: из нее делают резервуары, силосы, бункеры, дымовые трубы, барабаны, корпуса циклонов и фильтров. По-украински ее называют обичайкою, по-русски — обечайкой, в чертежах встречается и «царга». Деталь проста на вид, но на ней ошибаются дважды: в длине заготовки и в том, что будет с концами листа.
Расчет развертки: считайте по нейтральному слою
Когда лист сворачивают, наружные волокна растягиваются, внутренние сжимаются, а где-то между ними лежит слой, длина которого не меняется. Именно он и определяет длину заготовки. Для листа, свернутого в цилиндр, нейтральный слой проходит примерно посередине толщины, поэтому:
Пример: обечайка наружным диаметром 1000 мм из листа 8 мм. L = 3,1416 × (1000 − 8) = 3116 мм. Если взять наружный диаметр без поправки, заготовка получится на 25 мм длиннее — ровно на πS, и кромки придется подрезать уже после сворачивания.
- Чем толще лист, тем меньше работает «посередине». На больших толщинах нейтральный слой смещается к внутренней поверхности, и коэффициент становится меньше 0,5. Для ответственных изделий его уточняют на пробной детали, а не берут из справочника.
- Шов тоже имеет длину. Стыковое соединение без зазора припуска не требует, но если шов идет с зазором или кромки готовят под обработку, это отдельный припуск по технологии сварки.
- Коническая обечайка считается иначе. Там развертка — не прямоугольник, а сектор кольца, и на вальцах ее делают с перекосом валков. Это другая задача, чем цилиндр.
Почему концы остаются плоскими
Лист захватывается валками не с самого края: участок от кромки до точки, где начинается гиб, остается прямым. На готовой обечайке это видно как плоские площадки по обе стороны шва — изделие «не круглое» именно там, где его сваривают. Поэтому кромки подгибают отдельно: либо на прессе до сворачивания, либо на самих вальцах, если машина это умеет.
| Вальцы | Что с концами | Для чего берут |
|---|---|---|
| Двухвалковые | лист прижимается к полиуретановому валку по всей длине, обечайка получается за один проход | тонкий лист, серийные одинаковые обечайки |
| Трехвалковые | концы подгибают отдельной операцией или перестановкой листа | универсальная работа, разные диаметры и единичные изделия |
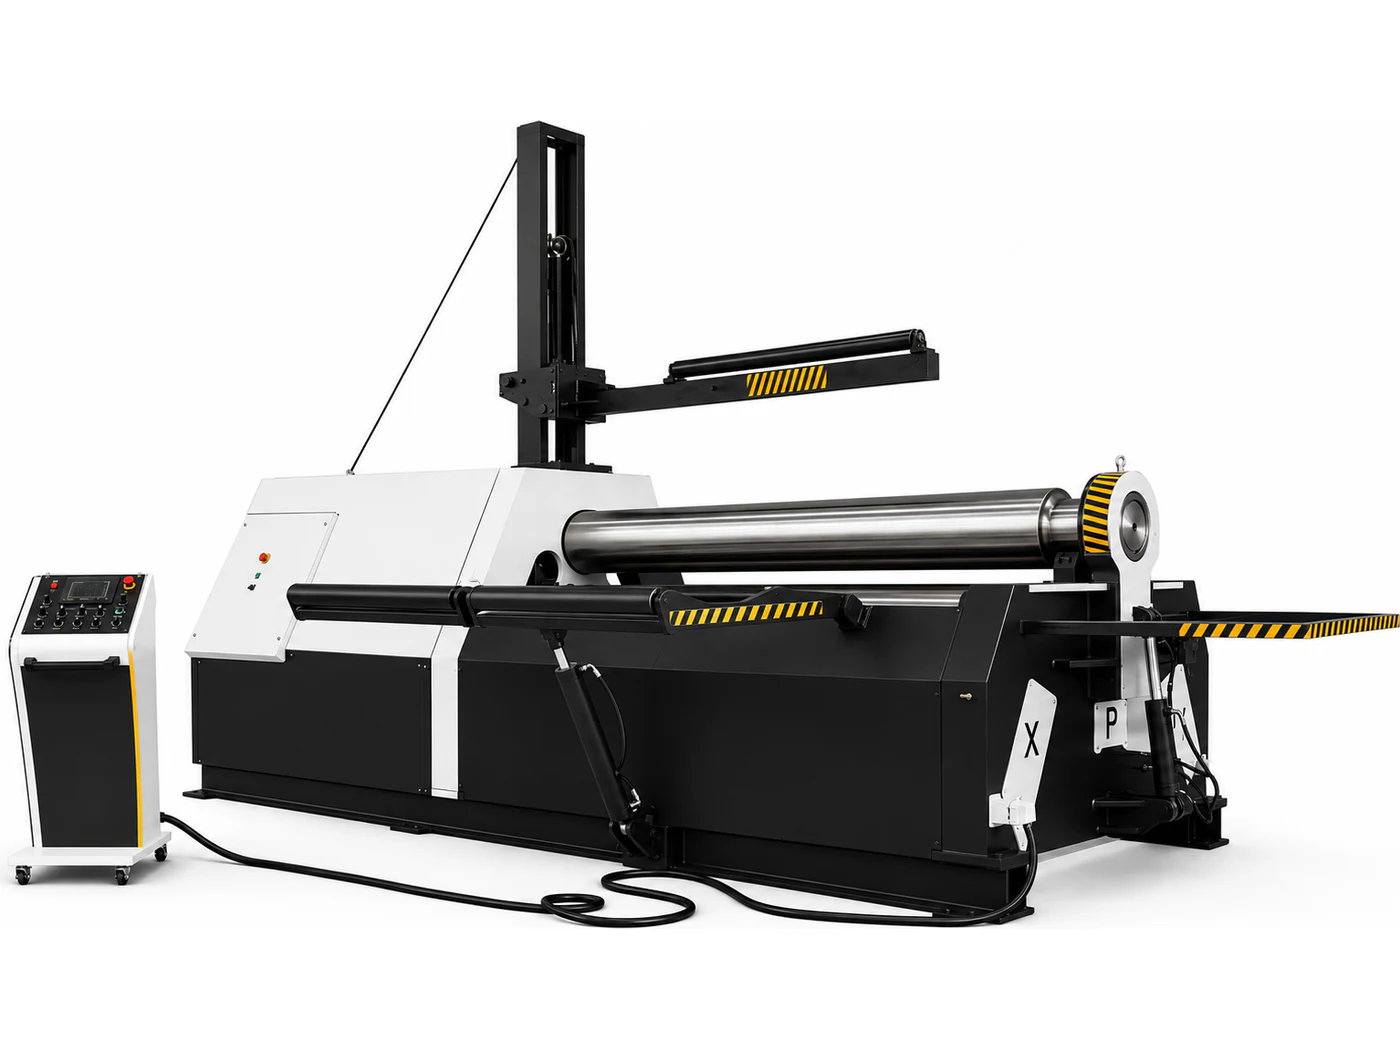
| Четырехвалковые | оба конца подгибаются на самой машине, лист не переустанавливают | серия, толстый лист, когда важен такт |
Толщина подгибки — не та же, что толщина сворачивания
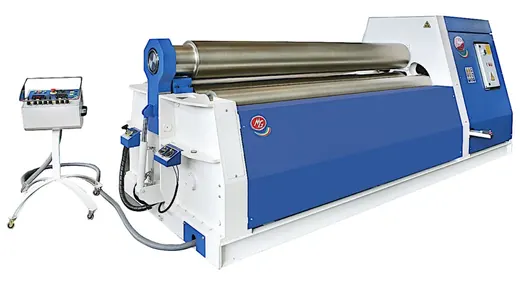
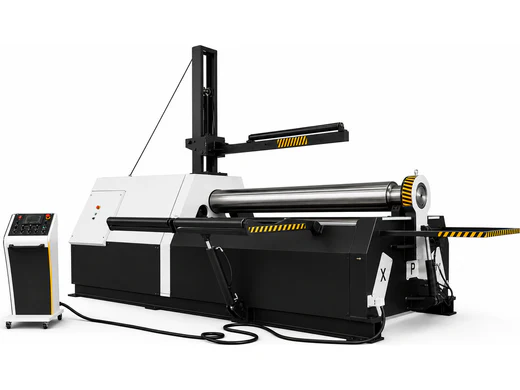
Это место, где чаще всего промахиваются с выбором машины. Вальцы подгибают кромку тоньше, чем сворачивают полотно, и в характеристиках это два разных числа. У MG G-GE-GL 1204 L максимальная толщина 4 мм, а предварительной гибки — 2,5 мм. У MG G-GE-GL 1706 L — 6 и 4 мм. У тяжелого LUNA Nebula 4R-H 4100/20 — 20 мм сворачивания и 16 мм подгибки.
То есть если ваша обечайка из листа 6 мм, машина «на 6 мм» свернет ее, но кромку подогнуть уже не сможет — и плоские участки придется убирать другим способом. Проверяйте оба числа.
Пружинение и первое изделие
После снятия усилия металл частично распрямляется: диаметр получается больше того, на который настроили валки. Величина зависит от предела текучести конкретной партии листа, а не от марки в сертификате, поэтому первое изделие делают с проверкой — сворачивают, меряют, донастраивают. Сталь с более высоким пределом текучести пружинит сильнее; на тонком листе это заметнее, чем на толстом.
Шов стоит сваривать до того, как обечайку снимут с машины, или по крайней мере со стяжкой: несваренная обечайка раскрывается.
Что сказать, чтобы посчитали обечайку
- Диаметр — и какой именно. Наружный, внутренний или средний: от этого зависит длина заготовки.
- Толщина, ширина и марка стали. Предел текучести влияет и на усилие, и на пружинение; нержавейка и высокопрочные стали требуют большего запаса, чем обычная конструкционная.
- Длина обечайки — это рабочая ширина вальцов, и она должна быть с запасом до кромок.
- Нужна ли подгибка кромок — и на какой толщине.
- Сколько их. Одна обечайка и серия — это разные машины: для единичных изделий хватает трехвалковых, для серии четырехвалковые окупаются тактом.
Подобрать машину по этим данным поможет раздел листогибочных вальцов.
Оборудование из каталога