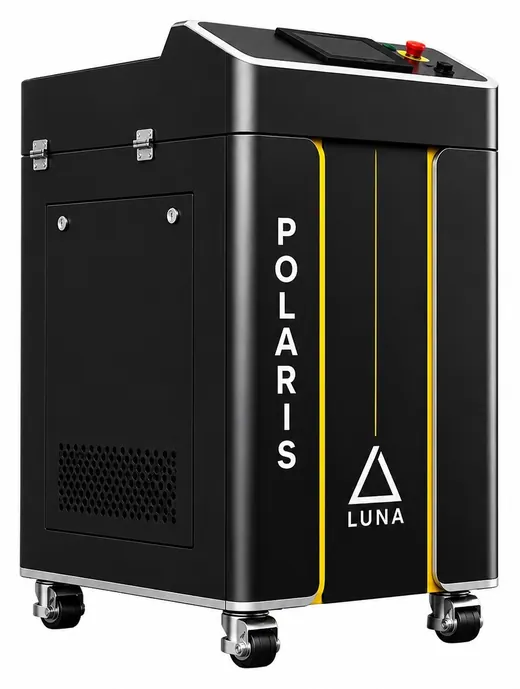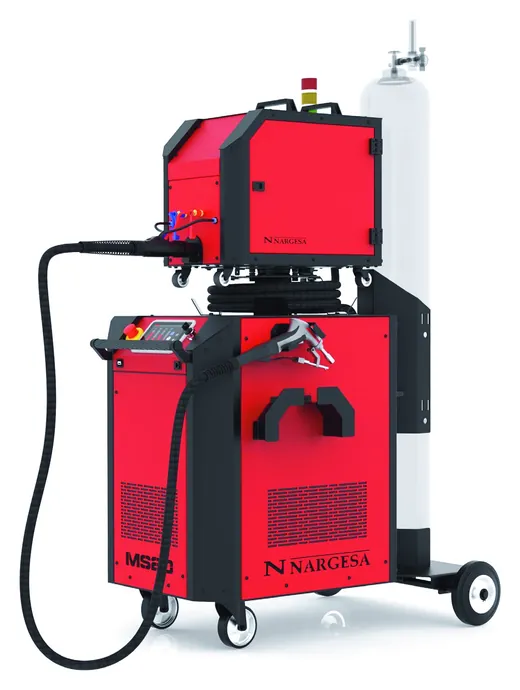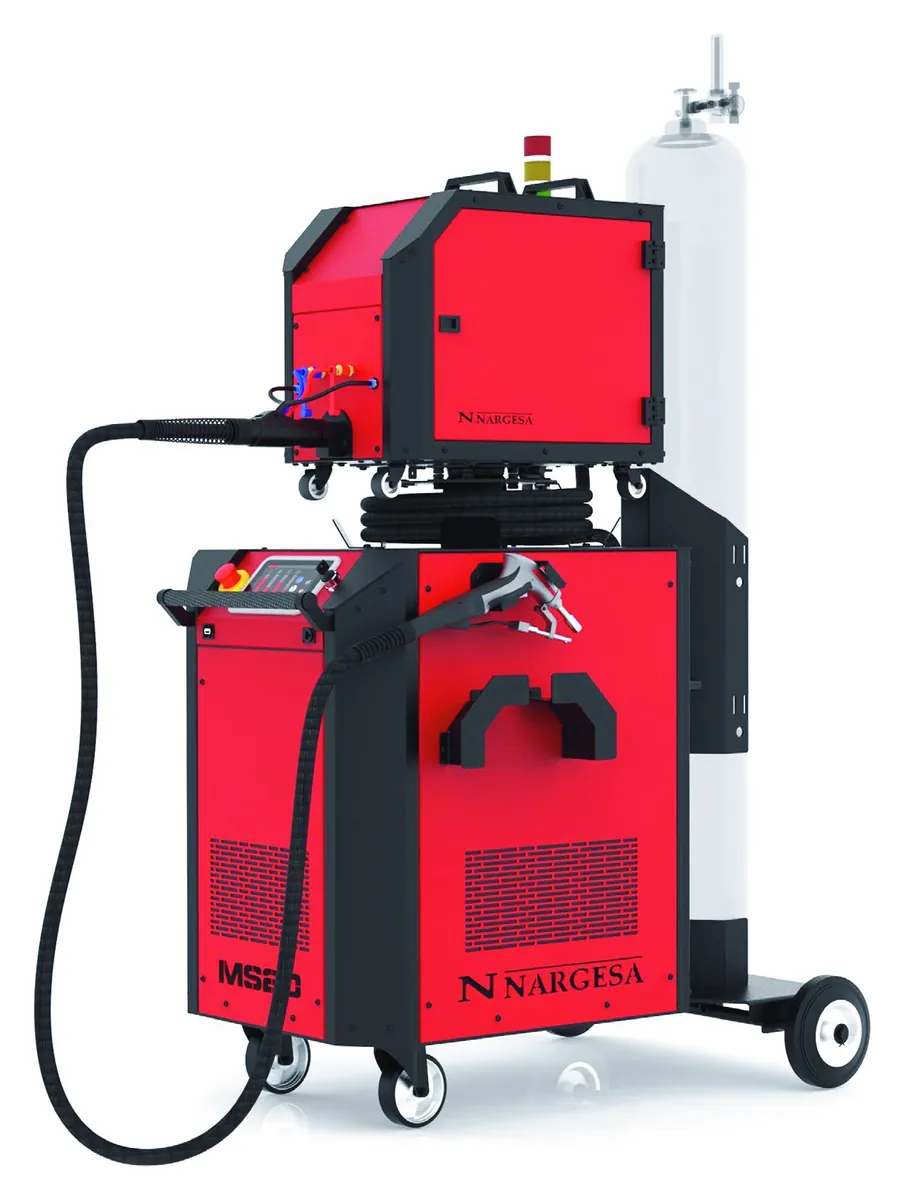
Ручной лазерный аппарат — это волоконный источник, чиллер и легкая головка на оптоволокне: оператор ведет ее вдоль шва, как горелку, а луч расплавляет кромки в узкой ванне. Шов получается узким, зона нагрева — малой, брызг почти нет. В разделе лазерной сварки два таких аппарата: LUNA POLARIS 4-in-1 на 1,5–6 кВт и NARGESA MS20 на 2 кВт — оба еще очищают металл и режут тонкий лист.
Где лазер выигрывает
- Тонкий лист. Малая зона нагрева — меньше коробления: панели, корпуса, шкафы, изделия из нержавейки, которые после полуавтомата пришлось бы рихтовать.
- Видимые швы. Шов узкий и ровный, брызг почти нет, поэтому зачистка после сварки минимальная — это часы, которые не уходят на шлифование.
- Нержавейка и алюминий. Меньше перегрева и цветов побежалости возле шва; алюминий требует большей мощности, но варит тот же аппарат.
- Один аппарат вместо нескольких. Тот же источник очищает кромки перед сваркой и оксиды после нее, режет тонкий лист на месте и подает присадочную проволоку.
Где полуавтомат остается
- Неточная сборка. Лазер не любит зазоров. По данным британского института сварки TWI, без присадки зазор в стыковом соединении должен быть меньше 10 % толщины: 0,1 мм на листе 1 мм, 0,3 мм на 3 мм. Подача проволоки расширяет допуск примерно до толщины листа для стали до 6 мм, но скорость падает. Полуавтомат прощает гораздо большие зазоры.
- Толстый металл. Ориентир для POLARIS — до 4,5 мм на 1,5 кВт, до 10 мм на 3 кВт и до 16 мм на 6 кВт; у NARGESA MS20 — проплавление до 6 мм по стали и 5 мм по алюминию. Массивные металлоконструкции из толстого профиля — и дальше работа полуавтомата.
- Грязный металл и работа на улице. Лазеру нужны чистые кромки: ржавчину и краску снимают перед сваркой — тем же аппаратом. А сварка на открытой площадке лазером 4 класса — отдельная задача по безопасности.
Лазер, полуавтомат и TIG
| Что сравниваем | Ручной лазер | Полуавтомат (MIG/MAG) | TIG |
|---|---|---|---|
| Тонкий лист | мало ведет, шов узкий | коробление и брызги | аккуратно, но медленно |
| Толстый металл | 4,5–16 мм в зависимости от мощности | основная работа | медленно, много проходов |
| Зазор в соединении | до 10 % толщины без проволоки | прощает большие зазоры | прощает: сварщик добавляет присадку |
| Зачистка после | минимальная | брызги и валик под шлифование | минимальная |
| Безопасность | лазер 4 класса: очки, огражденная зона, вытяжка | маска и вытяжка | маска и вытяжка |
Мощность: 1,5, 2, 3 или 6 кВт
Мощность выбирают под самый толстый металл, который будете варить регулярно, а не под рекордный: на тонком листе ее просто уменьшают в режиме. Ориентиры выше — для стали; алюминий, медь и латунь сильнее отражают луч и требуют большей мощности. NARGESA MS20 работает от однофазной сети 220–240 В, POLARIS — от 220 или 380 В в зависимости от конфигурации. Защитный газ — азот или аргон, охлаждение водяное, чиллер в комплекте.
Безопасность и место в цеху
Ручной сварочный лазер — лазер 4 класса: опасен не только прямой, но и отраженный луч. Нужны очки именно под длину волны волоконного лазера (NARGESA комплектует MS20 очками на диапазон 900–1100 нм), огражденная зона или шторы, чтобы луч не попал на соседние рабочие места, и вытяжка — особенно на оцинкованной стали. Это не причина отказываться от лазера, но пункт бюджета и планирования участка.
Что проверить до покупки
- Собственный образец. Привезите свои детали с реальной сборкой и посмотрите шов, проплавление и время. Все остальное — оценки.
- Как собирают детали. Если зазоры «плавают», заложите подачу проволоки или доведите сборку — иначе лазер не даст обещанного качества.
- Материалы. Сталь, нержавейка, алюминий, латунь, медь — режимы разные, поэтому назовите все, что будете варить.
- Питание и газ. 220 или 380 В, азот или аргон, место для баллона и чиллера.
- Зона работы. Ограждение, очки и вытяжку заложите в бюджет вместе с аппаратом.
- Что еще будет делать аппарат. Очистка и резка тонкого листа входят в ту же машину — сравнивайте цену с тем, сколько отдельных операций она заменит. Что именно снимает лазерная очистка — в статье про лазерную очистку металла.