Обичайка — циліндрична частина корпусу, згорнута з листа і зварена по твірній: з неї роблять резервуари, силоси, бункери, димарі, барабани, корпуси циклонів і фільтрів. Українською її називають обичайкою, російською — обечайкою, у кресленнях трапляється і «царга». Деталь проста на вигляд, але на ній помиляються двічі: у довжині заготовки й у тому, що буде з кінцями листа.
Розрахунок розгортки: рахуйте за нейтральним шаром
Коли лист згортають, зовнішні волокна розтягуються, внутрішні стискаються, а десь між ними лежить шар, довжина якого не змінюється. Саме він і визначає довжину заготовки. Для листа, згорнутого в циліндр, нейтральний шар проходить приблизно посередині товщини, тому:
Приклад: обичайка зовнішнім діаметром 1000 мм із листа 8 мм. L = 3,1416 × (1000 − 8) = 3116 мм. Якщо взяти зовнішній діаметр без поправки, заготовка вийде на 25 мм довшою — рівно на πS, і кромки доведеться підрізати вже після згортання.
- Чим товщий лист, тим менше працює «посередині». На великих товщинах нейтральний шар зміщується до внутрішньої поверхні, і коефіцієнт стає меншим за 0,5. Для відповідальних виробів його уточнюють на пробній деталі, а не беруть із довідника.
- Шов теж має довжину. Стикове з'єднання без зазору припуску не потребує, але якщо шов іде із зазором або кромки готують під обробку, це окремий припуск за технологією зварювання.
- Конічна обичайка рахується інакше. Там розгортка — не прямокутник, а сектор кільця, і на вальцях її роблять із перекосом валків. Це інша задача, ніж циліндр.
Чому кінці лишаються плоскими
Лист захоплюється валками не з самого краю: ділянка від кромки до точки, де починається згин, лишається прямою. На готовій обичайці це видно як плоскі майданчики обабіч шва — виріб «не круглий» саме там, де його зварюють. Тому кромки підгинають окремо: або на пресі до згортання, або на самих вальцях, якщо машина це вміє.
| Вальці | Що з кінцями | Для чого беруть |
|---|---|---|
| Двовалкові | лист притискається до поліуретанового валка по всій довжині, обичайка виходить за один прохід | тонкий лист, серійні однакові обичайки |
| Тривалкові | кінці підгинають окремою операцією або перестановкою листа | універсальна робота, різні діаметри й одиничні вироби |
| Чотиривалкові | обидва кінці підгинаються на самій машині, лист не перевстановлюють | серія, товстий лист, коли важливий такт |
Товщина підгинання — не та сама, що товщина згортання
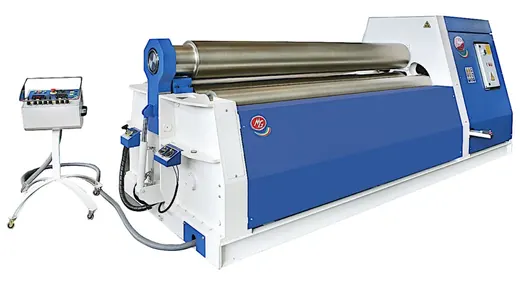
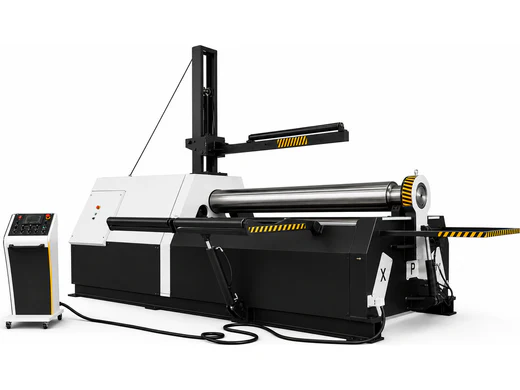
Це місце, де найчастіше промахуються з вибором машини. Вальці підгинають кромку тоншу, ніж згортають полотно, і в характеристиках це два різні числа. У MG G-GE-GL 1204 L максимальна товщина 4 мм, а попереднього згинання — 2,5 мм. У MG G-GE-GL 1706 L — 6 і 4 мм. У важкого LUNA Nebula 4R-H 4100/20 — 20 мм згортання і 16 мм підгинання.
Тобто якщо ваша обичайка з листа 6 мм, машина «на 6 мм» згорне її, але кромку підігнути вже не зможе — і плоскі ділянки доведеться прибирати іншим способом. Перевіряйте обидва числа.
Пружинення і перший виріб
Після зняття зусилля метал частково розпрямляється: діаметр виходить більшим за той, на який налаштували валки. Величина залежить від межі текучості конкретної партії листа, а не від марки в сертифікаті, тому перший виріб роблять із перевіркою — згортають, міряють, донастроюють. Сталь із вищою межею текучості пружинить сильніше; на тонкому листі це помітніше, ніж на товстому.
Шов варто зварювати до того, як обичайку знімуть із машини або принаймні зі стяжкою: незварена обичайка розкривається.
Що сказати, щоб порахували обичайку
- Діаметр — і який саме. Зовнішній, внутрішній чи середній: від цього залежить довжина заготовки.
- Товщина, ширина та марка сталі. Межа текучості впливає і на зусилля, і на пружинення; нержавійка й високоміцні сталі потребують більшого запасу, ніж звичайна конструкційна.
- Довжина обичайки — це робоча ширина вальців, і вона має бути з запасом до кромок.
- Чи потрібне підгинання кромок — і на якій товщині.
- Скільки їх. Одна обичайка й серія — це різні машини: для одиничних виробів вистачає тривалкових, для серії чотиривалкові окупаються тактом.
Підібрати машину за цими даними допоможе розділ листозгинальних вальців.
Обладнання з каталогу