KLINGELNBERG
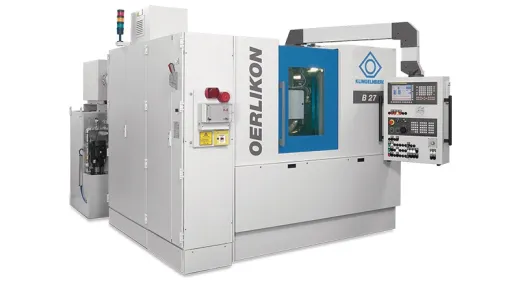
KLINGELNBERG B 27
Габарити з охолодженням: 3 800 × 2 600 × 2 300 ммДіаметр алмазного / CBN-круга: 400 ммДіаметр правлячого ролика: 150 мм
ЦІНА ЗА ЗАПИТОМДетальніше →
Зубообробка та контроль: 59 верстатів KLINGELNBERG і MHD — нарізання, шліфування, притирання й вимірювання зубчастих коліс.
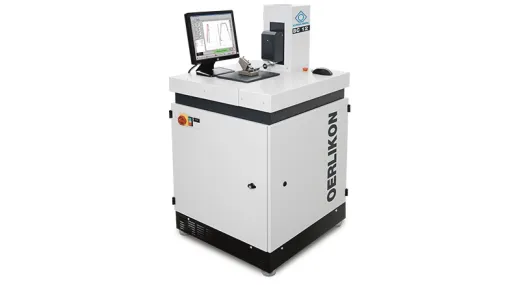
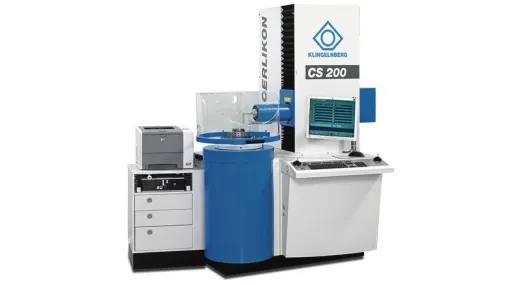
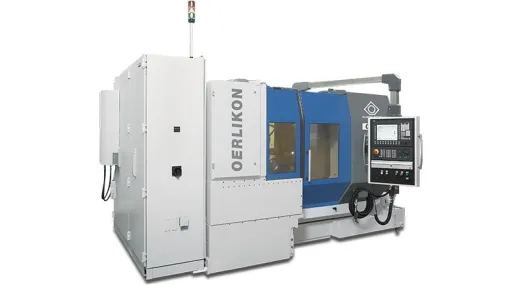
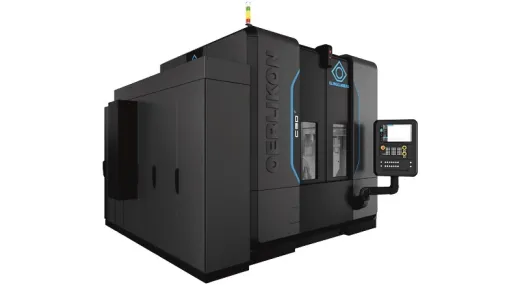
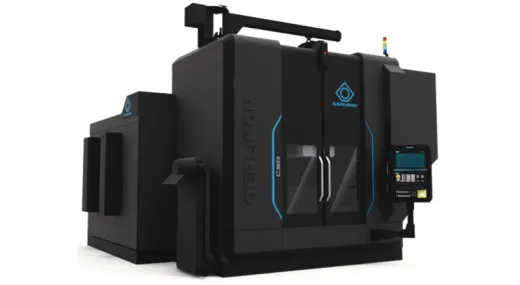
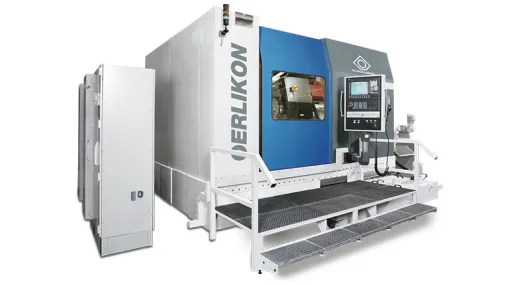
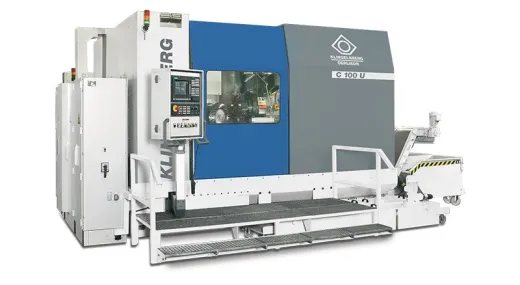
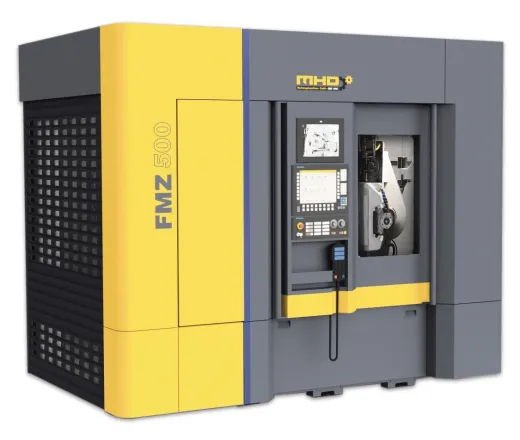
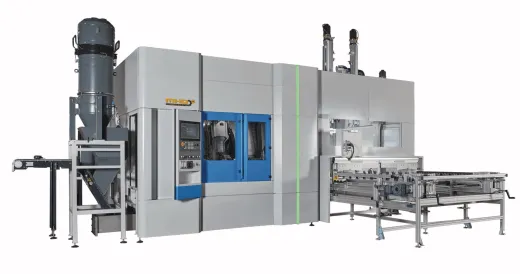
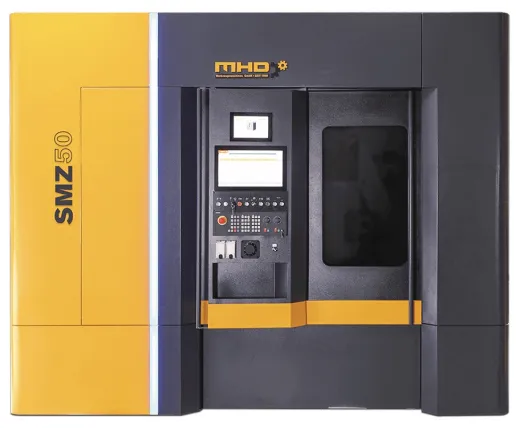
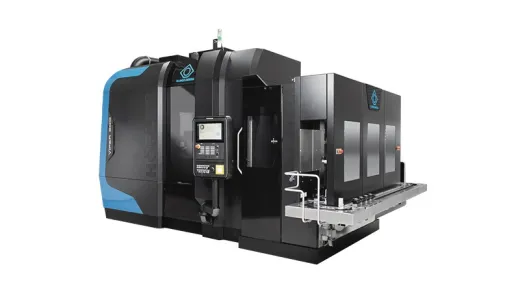
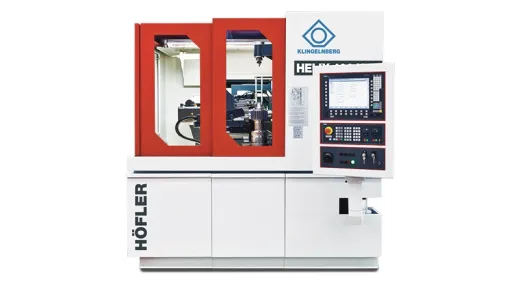
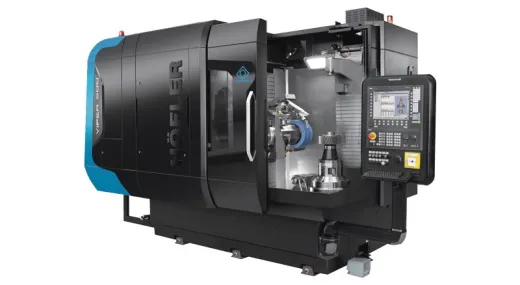
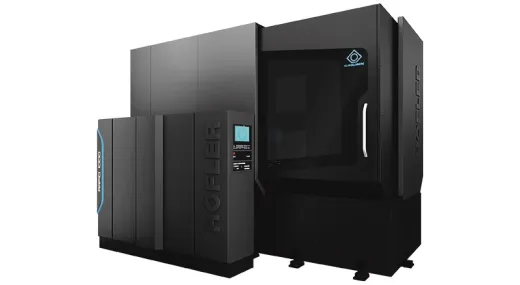
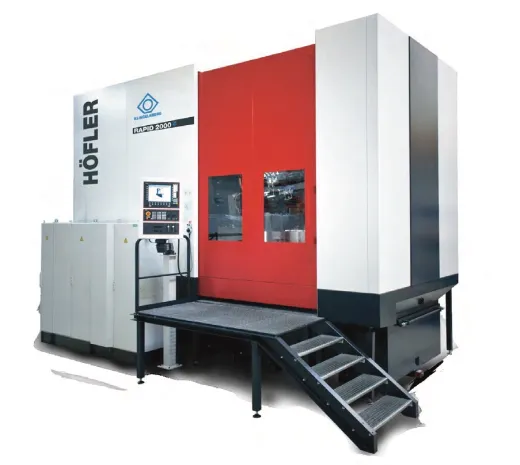
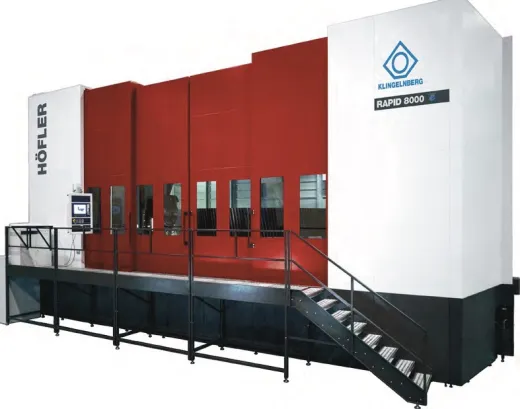
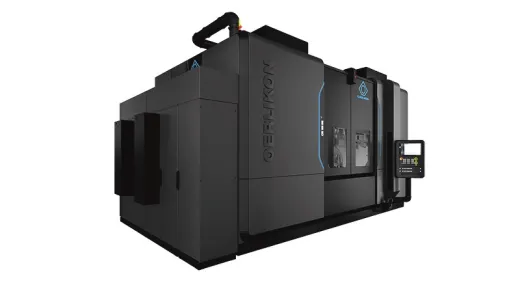
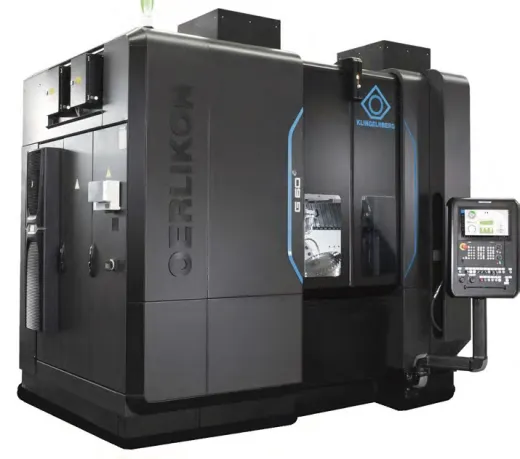
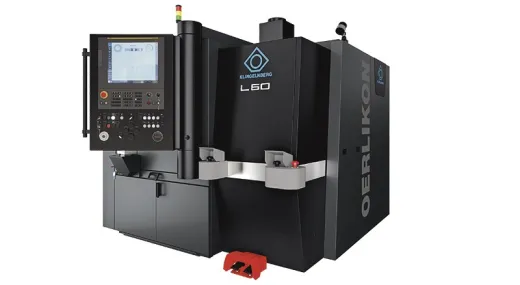
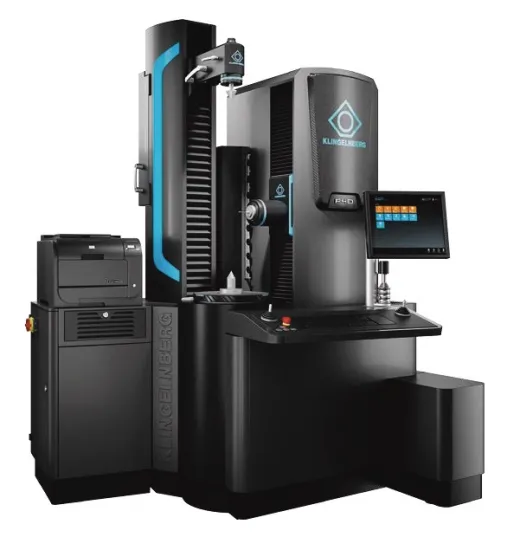
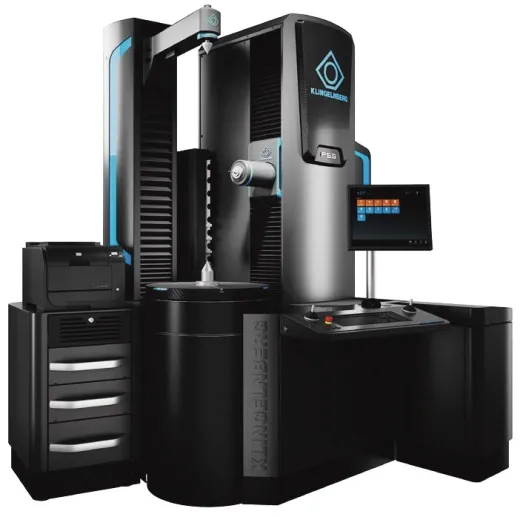
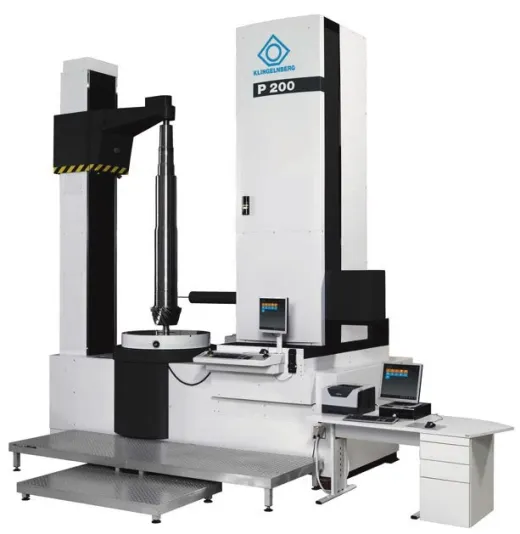
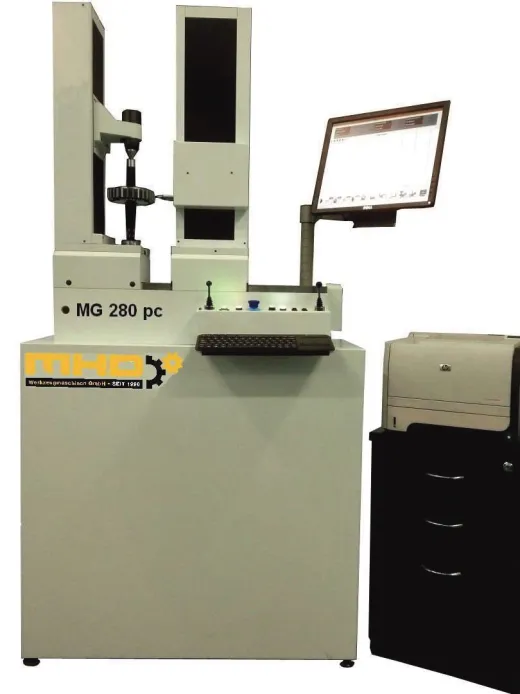
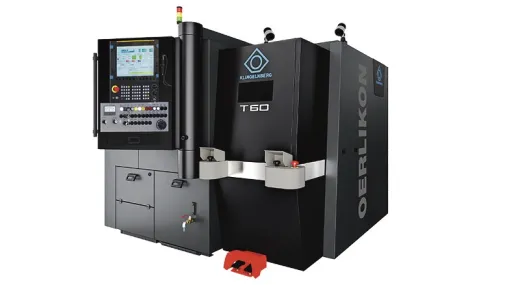
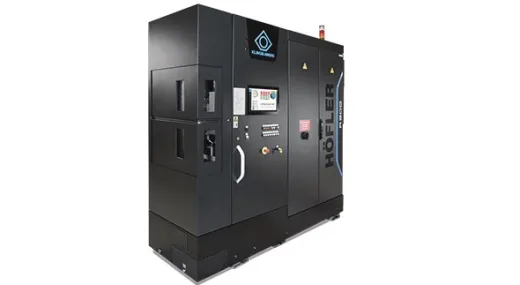
Зубчасте колесо проходить через кілька верстатів, і кожен робить свою частину. Спершу зубець нарізають по м’якому металу, потім колесо гартують — і воно неминуче веде. Після гартування зубець шліфують, щоб повернути точність, а готову деталь вимірюють, бо на око клас точності не визначити. Конічні пари йдуть своїм шляхом: їх нарізають, а потім притирають у парі.
| Операція | Коли | Що робить |
|---|---|---|
| Зубофрезерування | по м’якому металу | черв’ячна фреза обкатує повний профіль зубця за один установ — найшвидший спосіб для зовнішніх вінців |
| Зубодовбання | по м’якому металу | довбач працює там, куди фреза не заходить: внутрішні зубці, вінці біля буртика |
| Зубошліфування | після гартування | прибирає поводку від термообробки й виводить колесо на потрібний клас точності |
| Конічні колеса | окремий маршрут | геометрію задає різцева головка; після нарізання пару притирають |
| Контроль | після кожного етапу | профіль, напрямна лінія зуба, крок і биття в одному установі |
Обладнання двох виробників. KLINGELNBERG — конічні та гіпоїдні колеса (Ø150–1000 мм), зубошліфування Höfler від Ø80 до Ø8000 мм, притирання, вимірювальні центри Ø260–4000 мм і підготовка різального інструмента. MHD — зубофрезерні верстати до Ø500 мм і модуля 10, зубодовбальні до Ø500 мм і модуля 8, обидва з керуванням Sinumerik 840D sl.
Це обладнання іншого класу, ніж решта каталогу: вимірювальний центр або зубошліфувальний верстат купують під конкретну програму деталей, а не «про запас». Тому підбір починається з креслення колеса, а не з переліку моделей.
За розташуванням вінця. Зовнішні зубці швидше нарізати черв’ячною фрезою: вона обкатує профіль безперервно. Внутрішній вінець або зубці біля буртика фреза не візьме — там потрібен довбач, бо йому не потрібен вихід інструмента.
Бо між нарізанням і готовою деталлю стоїть гартування, а воно веде метал. Нарізаний до гартування профіль після термообробки вже не той. Зубошліфування знімає поводку й повертає клас точності — інакше колесо шумить і швидше зношується.
Вони передають обертання між валами під кутом, і профіль зубця в них задається не фрезою, а різцевою головкою та налаштуванням верстата. Тому для них окремі верстати, а замість шліфування часто застосовують притирання пари — шестерню й колесо доводять разом.
Якщо ви відповідаєте за клас точності перед замовником — так. Профіль, напрямну лінію зуба, крок і биття на універсальному приладі не перевірити. Вимірювальні центри в каталозі атестовані за класом A за VDI/VDE 2612-6 і беруть колеса до Ø4000 мм.
Надішліть параметри деталі — підберемо і прорахуємо.