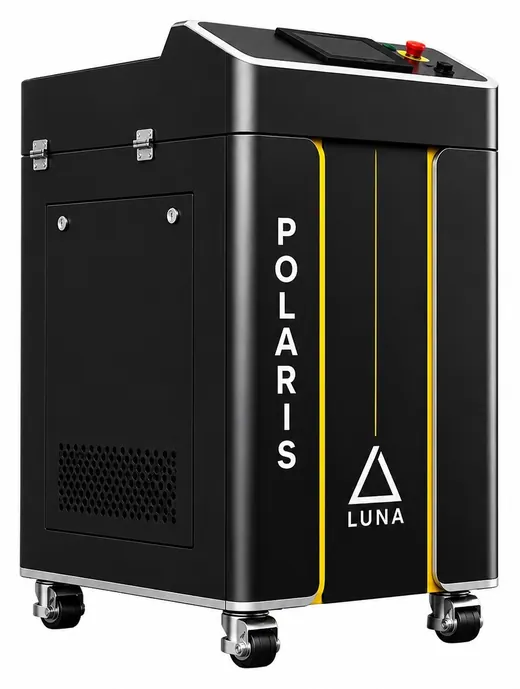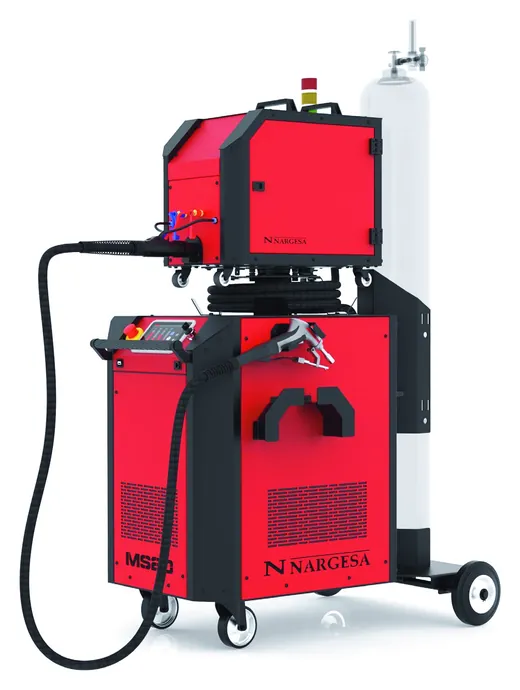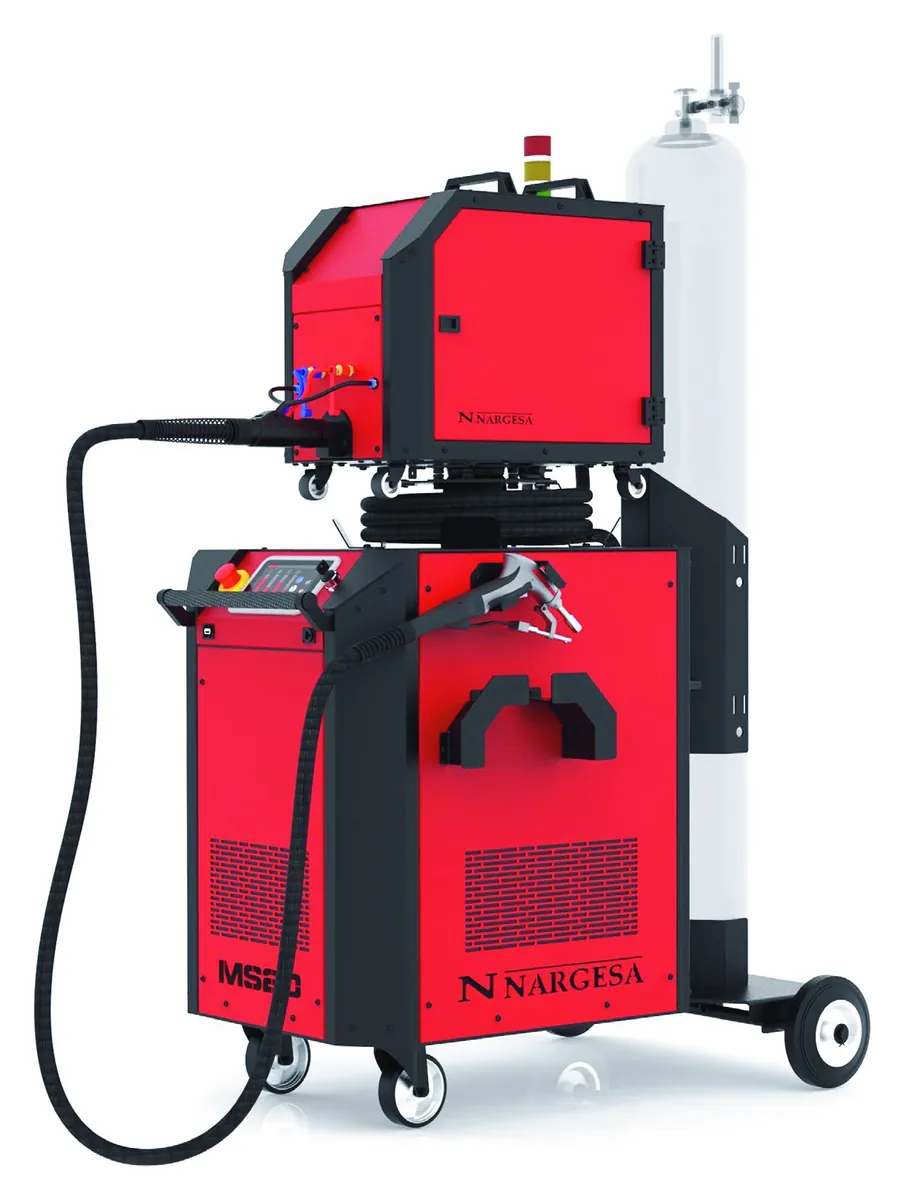
Ручний лазерний апарат — це волоконне джерело, чилер і легка головка на оптоволокні: оператор веде її вздовж шва, як пальник, а промінь розплавляє кромки у вузькій ванні. Шов виходить вузьким, зона нагріву — малою, бризок майже немає. У розділі лазерного зварювання два таких апарати: LUNA POLARIS 4-in-1 на 1,5–6 кВт і NARGESA MS20 на 2 кВт — обидва ще очищують метал і ріжуть тонкий лист.
Де лазер виграє
- Тонкий лист. Мала зона нагріву — менше жолоблення: панелі, корпуси, шафи, вироби з нержавійки, які після напівавтомата довелося б рихтувати.
- Видимі шви. Шов вузький і рівний, бризок майже немає, тож зачищення після зварювання мінімальне — це години, які не йдуть на шліфування.
- Нержавійка й алюміній. Менше перегріву й кольорів побіжалості біля шва; алюміній вимагає більшої потужності, але варить той самий апарат.
- Один апарат замість кількох. Те саме джерело очищує кромки перед зварюванням і оксиди після нього, ріже тонкий лист на місці й подає присадний дріт.
Де напівавтомат лишається
- Неточна збірка. Лазер не любить зазорів. За даними британського інституту зварювання TWI, без присадки зазор у стиковому з'єднанні має бути менше 10 % товщини: 0,1 мм на листі 1 мм, 0,3 мм на 3 мм. Подача дроту розширює допуск приблизно до товщини листа для сталі до 6 мм, але швидкість падає. Напівавтомат прощає набагато більші зазори.
- Товстий метал. Орієнтир для POLARIS — до 4,5 мм на 1,5 кВт, до 10 мм на 3 кВт і до 16 мм на 6 кВт; у NARGESA MS20 — проплавлення до 6 мм по сталі й 5 мм по алюмінію. Масивні металоконструкції з товстого профілю — і далі робота напівавтомата.
- Брудний метал і робота на вулиці. Лазеру потрібні чисті кромки: іржу й фарбу знімають перед зварюванням — тим самим апаратом. А зварювання на відкритому майданчику лазером 4 класу — окрема задача з безпеки.
Лазер, напівавтомат і TIG
| Що порівнюємо | Ручний лазер | Напівавтомат (MIG/MAG) | TIG |
|---|---|---|---|
| Тонкий лист | мало веде, шов вузький | жолоблення й бризки | акуратно, але повільно |
| Товстий метал | 4,5–16 мм залежно від потужності | основна робота | повільно, багато проходів |
| Зазор у з'єднанні | до 10 % товщини без дроту | прощає великі зазори | прощає: зварник додає присадку |
| Зачищення після | мінімальне | бризки й валик під шліфування | мінімальне |
| Безпека | лазер 4 класу: окуляри, огороджена зона, витяжка | маска й витяжка | маска й витяжка |
Потужність: 1,5, 2, 3 чи 6 кВт
Потужність обирають під найтовщий метал, який варитимете регулярно, а не під рекордний: на тонкому листі її просто зменшують у режимі. Орієнтири вище — для сталі; алюміній, мідь і латунь сильніше відбивають промінь і вимагають більшої потужності. NARGESA MS20 працює від однофазної мережі 220–240 В, POLARIS — від 220 або 380 В залежно від конфігурації. Захисний газ — азот або аргон, охолодження водяне, чилер у комплекті.
Безпека й місце в цеху
Ручний зварювальний лазер — лазер 4 класу: небезпечний не лише прямий, а й відбитий промінь. Потрібні окуляри саме під довжину хвилі волоконного лазера (NARGESA комплектує MS20 окулярами на діапазон 900–1100 нм), огороджена зона або штори, щоб промінь не потрапив на сусідні робочі місця, і витяжка — особливо на оцинкованій сталі. Це не причина відмовлятися від лазера, але пункт бюджету й планування дільниці.
Що перевірити до покупки
- Власний зразок. Привезіть свої деталі з реальною збіркою й подивіться шов, проплавлення та час. Усе інше — оцінки.
- Як збирають деталі. Якщо зазори «плавають», закладіть подачу дроту або доведіть збірку — інакше лазер не дасть обіцяної якості.
- Матеріали. Сталь, нержавійка, алюміній, латунь, мідь — режими різні, тож назвіть усе, що варитимете.
- Живлення й газ. 220 чи 380 В, азот чи аргон, місце для балона й чилера.
- Зона роботи. Огородження, окуляри й витяжку закладіть у бюджет разом з апаратом.
- Що ще робитиме апарат. Очищення й різання тонкого листа входять у ту саму машину — порівнюйте ціну з тим, скільки окремих операцій вона замінить. Що саме знімає лазерне очищення — у статті про лазерне очищення металу.