Листогибочный пресс покупают на годы, а ошибку в выборе видно с первой же партии: не хватает усилия на более толстый лист, деталь не проходит между колоннами, угол «гуляет» по длине. Ниже — порядок, в котором инженеры LUNA проверяют пресс под задачу. Начните с деталей, которые гнете сейчас, и тех, что появятся в ближайшие годы.
Усилие: сколько тонн нужно
Усилие зависит от материала, толщины листа, длины гибки и раскрытия матрицы V. Для воздушной гибки его оценивают по формуле, которую использует и наш калькулятор гибки:
Пример: сталь с σ = 450 Н/мм², лист 3 мм, длина гибки 1 м, матрица V24 — около 24,4 т. К результату добавляют запас 20–30 %: реальная прочность партии металла бывает выше номинальной, а инструмент изнашивается. Поэтому для такой детали нужен пресс минимум на 30–35 т.
Раскрытие матрицы обычно берут около 8 толщин листа до 3 мм, 10 толщин — до 8 мм и 12 — для более толстого. Чем шире матрица, тем меньше усилие, но больше внутренний радиус и длиннее минимальная полка — ориентировочно 0,7 раскрытия матрицы: на V25 это около 18 мм. Таблица ниже посчитана по тем же правилам на 1 метр длины гибки:
| Толщина S, мм | Матрица V, мм | Внутренний радиус, мм | Сталь σ 450, т/м | Сталь S355 σ 560, т/м | Нержавейка σ 700, т/м |
|---|---|---|---|---|---|
| 1 | 8 | ≈ 1,3 | 8,1 | 10,1 | 12,7 |
| 1,5 | 12 | ≈ 1,9 | 12,2 | 15,2 | 19,0 |
| 2 | 16 | ≈ 2,5 | 16,3 | 20,3 | 25,3 |
| 3 | 25 | ≈ 3,9 | 23,4 | 29,2 | 36,5 |
| 4 | 40 | ≈ 6,3 | 26,1 | 32,4 | 40,5 |
| 5 | 50 | ≈ 7,8 | 32,6 | 40,5 | 50,7 |
| 6 | 63 | ≈ 9,8 | 37,2 | 46,3 | 57,9 |
| 8 | 80 | ≈ 12,5 | 52,1 | 64,8 | 81,1 |
| 10 | 125 | ≈ 19,5 | 52,1 | 64,8 | 81,1 |
| 12 | 160 | ≈ 25,0 | 58,6 | 73,0 | 91,2 |
Для 10 мм усилие на метр не больше, чем для 8 мм, потому что толстый лист гнут на более широкой матрице. Чтобы получить усилие для всей детали, умножьте значение из таблицы на длину гибки в метрах: стальной лист 6 мм длиной 3 м требует около 112 т, а с запасом — от 140 т.
КалькуляторПосчитайте усилие гибки для своего листаМатериал, толщина, длина гибки и матрица V — тоннаж и подходящие прессы в минуту.Длина гибки и расстояние между колоннами
Номинальная длина пресса — например, 3100 или 3200 мм — это самый длинный лист, который он загнет. Полное усилие рассчитано на длинный гиб: короткий толстый лист сосредотачивает нагрузку на малом участке балки и инструмента. Для таких деталей проверяют допустимую нагрузку на метр — и для пресса, и для пуансона с матрицей.
Расстояние между колоннами показывает, какую деталь с бортами можно завести между стойками, чтобы загнуть еще одну полку. Для коробов и лотков это часто важнее номинальной длины. В LUNA Taurus оно указано в характеристиках каждой модели.
Глубина зева, ход ползуна и просвет
- Глубина зева — насколько далеко за линию гибки лист может зайти в боковую стойку. Она нужна, когда гиб длиннее расстояния между колоннами и край листа проходит сквозь зев.
- Ход ползуна и просвет определяют, получится ли глубокий короб: между балкой и столом должны поместиться инструмент и уже загнутые борта. Для высоких бортов берут пресс с большим просветом и высокий инструмент.
Оси заднего упора
Задний упор задает, где пройдет линия гибки, а количество управляемых осей — сколько ручной работы остается оператору.
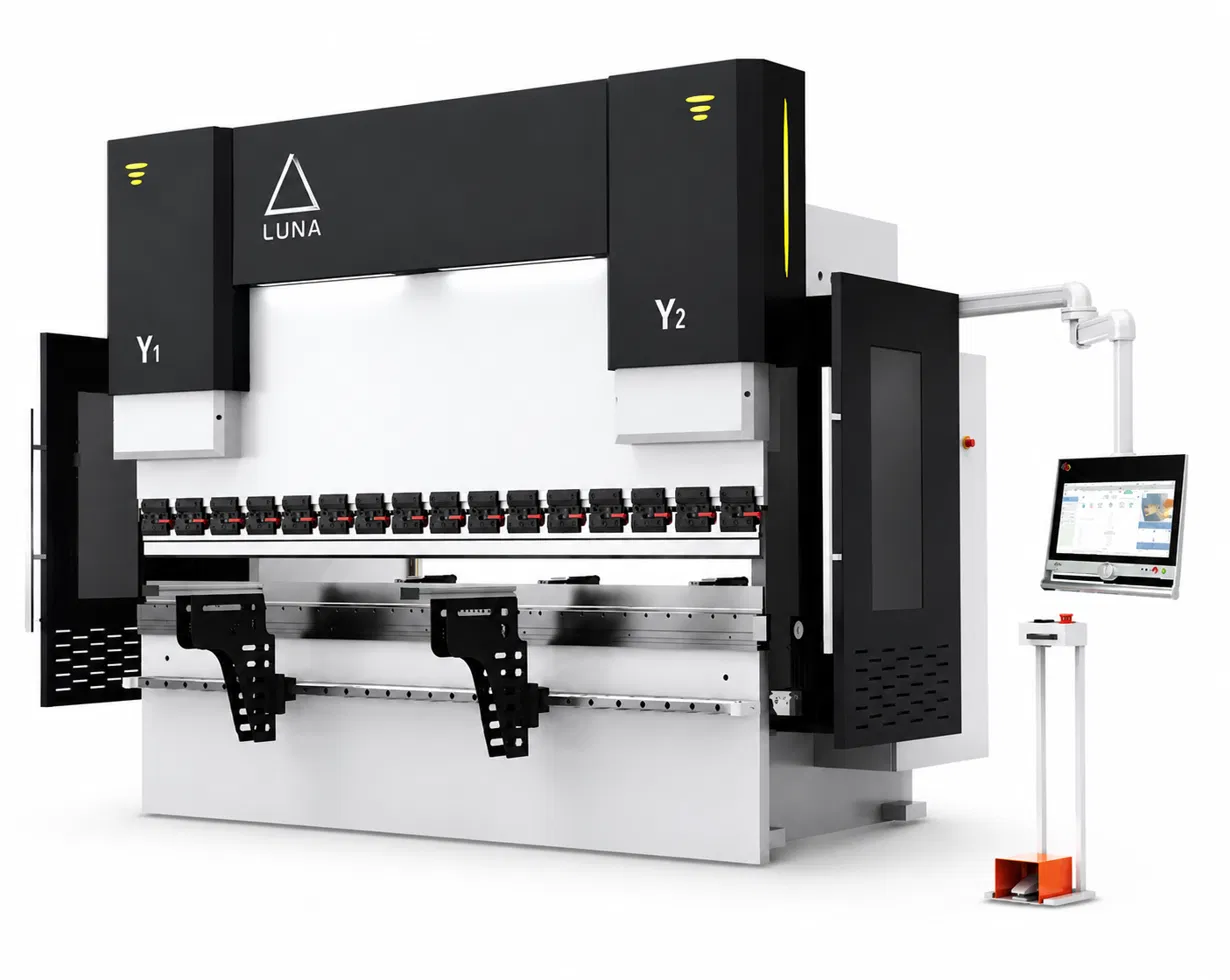
- Y1/Y2 — два гидроцилиндра ползуна с независимым управлением: держат балку параллельно столу и позволяют гнуть с небольшим наклоном.
- X — перемещение упора вперед и назад, то есть размер полки.
- R — подъем упора по высоте: для деталей с уже загнутой полкой.
- Z1/Z2 — движение упорных пальцев вдоль балки: разные полки в одной программе без ручной переустановки.
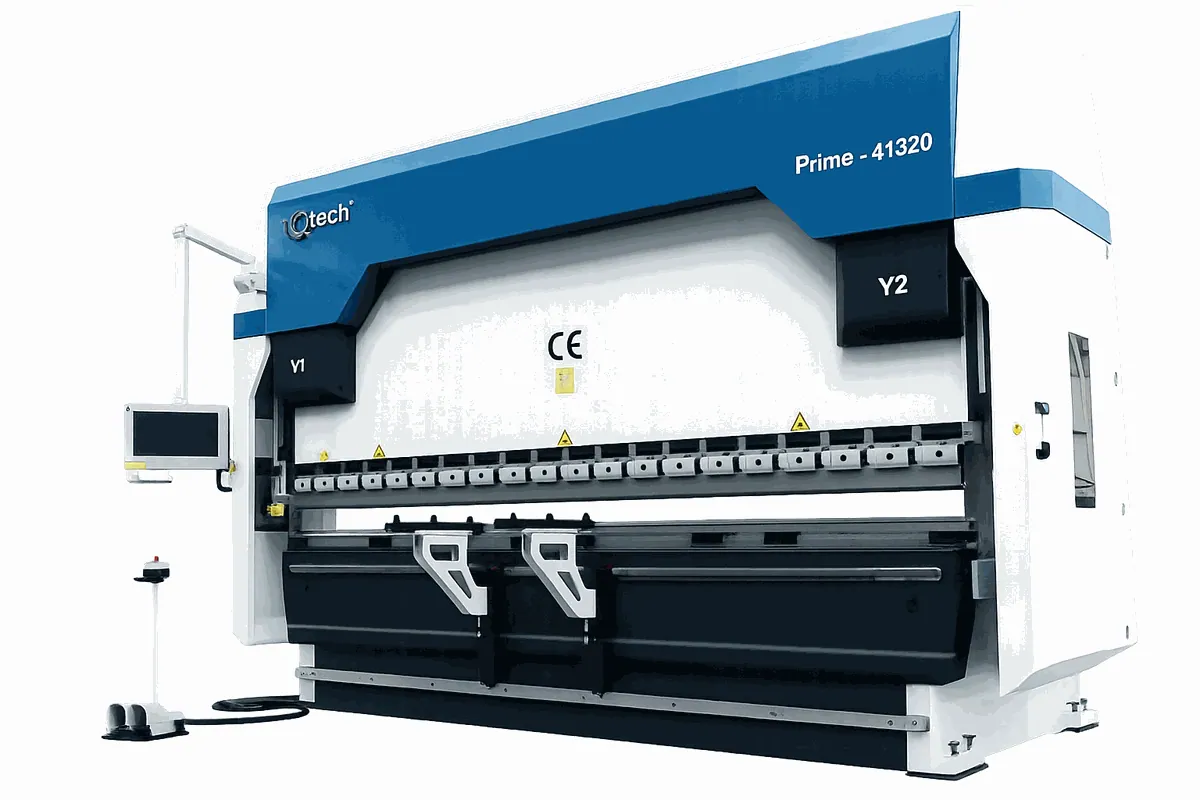
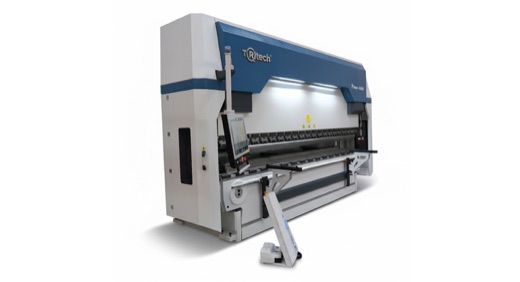
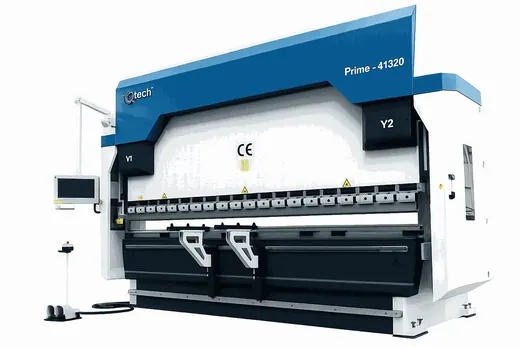
В серии LUNA Taurus есть варианты на 3, 4, 6 и 8 осей — от Y1+Y2+X до Y1+Y2+X1+X2+R1+R2+Z1+Z2. TRtech Fortis имеет 4 оси, из них 2 — заднего упора, TRtech Prime — 6 осей, из них 4 — заднего упора. Для уголков и простых полок достаточно X; для корпусных деталей с несколькими гибами разной высоты окупаются R и Z.
Контроллер
Контроллер задает последовательность гибов, угол и положение упора. В LUNA Taurus его выбирают под задачу: Cybelec CybTouch 8, 12 или 15 PS, ESA VIS-840 или VIS-875, Delem DA-53TX, DA-58TX, DA-66S или DA-69S. TRtech Fortis поставляется с Cybelec Touch 8. Для гибки по чертежу по одному гибу достаточно простого контроллера. Графическое программирование с симуляцией нужно для сложных деталей и частой смены номенклатуры: оператор еще до первого гиба видит, не зацепит ли деталь инструмент или станину.
Компенсация прогиба
Под нагрузкой стол и балка прогибаются, поэтому посередине длинной детали угол выходит более открытым, чем по краям. Компенсация прогиба выравнивает угол по длине. Она бывает механической или гидравлической: в TRtech Fortis — моторизованная гидравлическая, в TRtech Prime — динамическая гидравлическая. Для деталей длиннее 2 м и толстого листа без нее трудно удержать одинаковый угол.
Инструмент
Пуансоны и матрицы стоит заложить в бюджет сразу, вместе с прессом. Обратите внимание на систему крепления инструмента, например европейскую типа Promecam или New Standard: от нее зависит, какой инструмент можно докупить позже. Для коробов понадобится секционный пуансон, который набирают на нужную длину.
Безопасность
Проверьте, что входит в комплект: лазерная защита зоны под пуансоном или световые завесы, боковые и задние ограждения, педаль с аварийной остановкой. От защиты зависит не только безопасность оператора, но и скорость работы: с лазерной защитой балка может быстро подходить к листу.
TRtech или LUNA Taurus
В каталоге LUNA — турецкие прессы TRtech и китайская серия LUNA Taurus:
- TRtech Fortis — 60–400 т, длина гибки 1250–6100 мм, 4 оси, моторизованная гидравлическая компенсация прогиба, контроллер Cybelec Touch 8.
- TRtech Prime — 60–1600 т, длина 2100–10 100 мм, 6 осей и динамическая гидравлическая компенсация: для тяжелой и длинной гибки.
- LUNA Taurus — 40–300 т, 1250–4000 мм, от 3 до 8 осей и выбор контроллера Cybelec, ESA или Delem: конфигурацию собирают под задачу и бюджет.
Сравнить модели можно в разделе листогибочных прессов: в каждой карточке — усилие, длина, оси и контроллер.
После покупки: запуск и обучение
Пресс ставят на ровный бетонный пол, а тяжелые модели — на фундамент по чертежу производителя. При пусконаладке подключают питание, заливают гидравлическое масло, проверяют параллельность балки и работу защиты. Затем оператора обучают работать с контроллером и инструментом на ваших деталях. Спросите у поставщика, что входит в запуск и сколько дней длится обучение.
Типичные ошибки
- Брать пресс «впритык» по тоннажу, без запаса 20–30 %.
- Считать усилие для черной стали, а потом гнуть нержавейку: она требует примерно в полтора раза больше усилия.
- Забыть о деталях, которые появятся через год-два: более толстый лист или более длинное изделие.
- Купить пресс без бюджета на инструмент и защиту.
- Экономить на осях заднего упора при большой номенклатуре: каждая ручная переустановка упора — это время оператора и риск брака.
Что подготовить перед запросом
- Чертежи двух-трех самых сложных деталей.
- Материал и марку, диапазон толщин.
- Самый длинный гиб и размер заготовки.
- Высоту бортов и глубину коробов, если они есть.
- Количество деталей на смену и как часто меняется номенклатура.
- Требования к точности угла.
С этими данными инженер посчитает усилие, подберет длину, оси и инструмент и предложит несколько конфигураций под разный бюджет.
Оборудование из каталога
Вопросы и ответы
Сколько тонн нужно, чтобы гнуть лист 3 мм?
Для стали с σ 450 Н/мм² на матрице V24 — около 24 т на метр длины гибки, а с запасом 25 % — около 30 т. Для более длинной детали умножьте на ее длину в метрах, для нержавейки — примерно в полтора раза больше. Точнее посчитает калькулятор гибки.
Сколько осей заднего упора нужно?
Для уголков и простых полок достаточно оси X. Для деталей с несколькими гибами разной высоты нужна ось R, для разных полок в одной программе — Z1/Z2.
Что важнее — тоннаж или длина?
Тоннаж определяет, загнет ли пресс самый толстый лист, а длина — поместится ли самая длинная деталь. Считайте тоннаж именно для самого толстого листа на его реальной длине гибки.
Нужна ли компенсация прогиба?
Для коротких деталей из тонкого листа можно обойтись без нее. Для деталей длиннее 2 м и толстого листа без компенсации угол посередине выйдет более открытым, чем по краям.