Листозгинальний прес купують на роки, а помилку у виборі видно з першої ж партії: не вистачає зусилля на товстіший лист, деталь не проходить між колонами, кут «гуляє» по довжині. Нижче — порядок, у якому інженери LUNA перевіряють прес під задачу. Почніть із деталей, які гнете зараз, і тих, що з’являться в найближчі роки.
Зусилля: скільки тонн потрібно
Зусилля залежить від матеріалу, товщини листа, довжини гнуття й розкриття матриці V. Для повітряного гнуття його оцінюють за формулою, яку використовує й наш калькулятор гнуття:
Приклад: сталь з σ = 450 Н/мм², лист 3 мм, довжина гнуття 1 м, матриця V24 — близько 24,4 т. До результату додають запас 20–30 %: реальна міцність партії металу буває вищою за номінальну, а інструмент зношується. Тож для такої деталі потрібен прес щонайменше на 30–35 т.
Розкриття матриці зазвичай беруть близько 8 товщин листа до 3 мм, 10 товщин — до 8 мм і 12 — для товстішого. Чим ширша матриця, тим менше зусилля, але більший внутрішній радіус і довша мінімальна полиця — орієнтовно 0,7 розкриття матриці: на V25 це близько 18 мм. Таблицю нижче пораховано за тими самими правилами на 1 метр довжини гнуття:
| Товщина S, мм | Матриця V, мм | Внутрішній радіус, мм | Сталь σ 450, т/м | Сталь S355 σ 560, т/м | Нержавійка σ 700, т/м |
|---|---|---|---|---|---|
| 1 | 8 | ≈ 1,3 | 8,1 | 10,1 | 12,7 |
| 1,5 | 12 | ≈ 1,9 | 12,2 | 15,2 | 19,0 |
| 2 | 16 | ≈ 2,5 | 16,3 | 20,3 | 25,3 |
| 3 | 25 | ≈ 3,9 | 23,4 | 29,2 | 36,5 |
| 4 | 40 | ≈ 6,3 | 26,1 | 32,4 | 40,5 |
| 5 | 50 | ≈ 7,8 | 32,6 | 40,5 | 50,7 |
| 6 | 63 | ≈ 9,8 | 37,2 | 46,3 | 57,9 |
| 8 | 80 | ≈ 12,5 | 52,1 | 64,8 | 81,1 |
| 10 | 125 | ≈ 19,5 | 52,1 | 64,8 | 81,1 |
| 12 | 160 | ≈ 25,0 | 58,6 | 73,0 | 91,2 |
Для 10 мм зусилля на метр не більше, ніж для 8 мм, бо товстий лист гнуть на ширшій матриці. Щоб отримати зусилля для всієї деталі, помножте значення з таблиці на довжину гнуття в метрах: сталевий лист 6 мм завдовжки 3 м потребує близько 112 т, а із запасом — від 140 т.
КалькуляторПорахуйте зусилля гнуття для свого листаМатеріал, товщина, довжина гнуття й матриця V — тоннаж і відповідні преси за хвилину.Довжина гнуття й відстань між колонами
Номінальна довжина преса — наприклад, 3100 або 3200 мм — це найдовший лист, який він загне. Повне зусилля розраховане на довгий гиб: короткий товстий лист зосереджує навантаження на малій ділянці балки й інструменту. Для таких деталей перевіряють допустиме навантаження на метр — і для преса, і для пуансона з матрицею.
Відстань між колонами показує, яку деталь із бортами можна завести між стійками, щоб загнути ще одну полицю. Для коробів і лотків це часто важливіше за номінальну довжину. У LUNA Taurus її вказано в характеристиках кожної моделі.
Глибина зіву, хід повзуна і просвіт
- Глибина зіву — наскільки далеко за лінію гнуття лист може зайти в бічну стійку. Вона потрібна, коли гиб довший за відстань між колонами і край листа проходить крізь зів.
- Хід повзуна і просвіт визначають, чи вийде глибокий короб: між балкою й столом мають поміститися інструмент і вже загнуті борти. Для високих бортів беруть прес із більшим просвітом і високий інструмент.
Осі заднього упора
Задній упор задає, де пройде лінія гнуття, а кількість керованих осей — скільки ручної роботи лишається оператору.
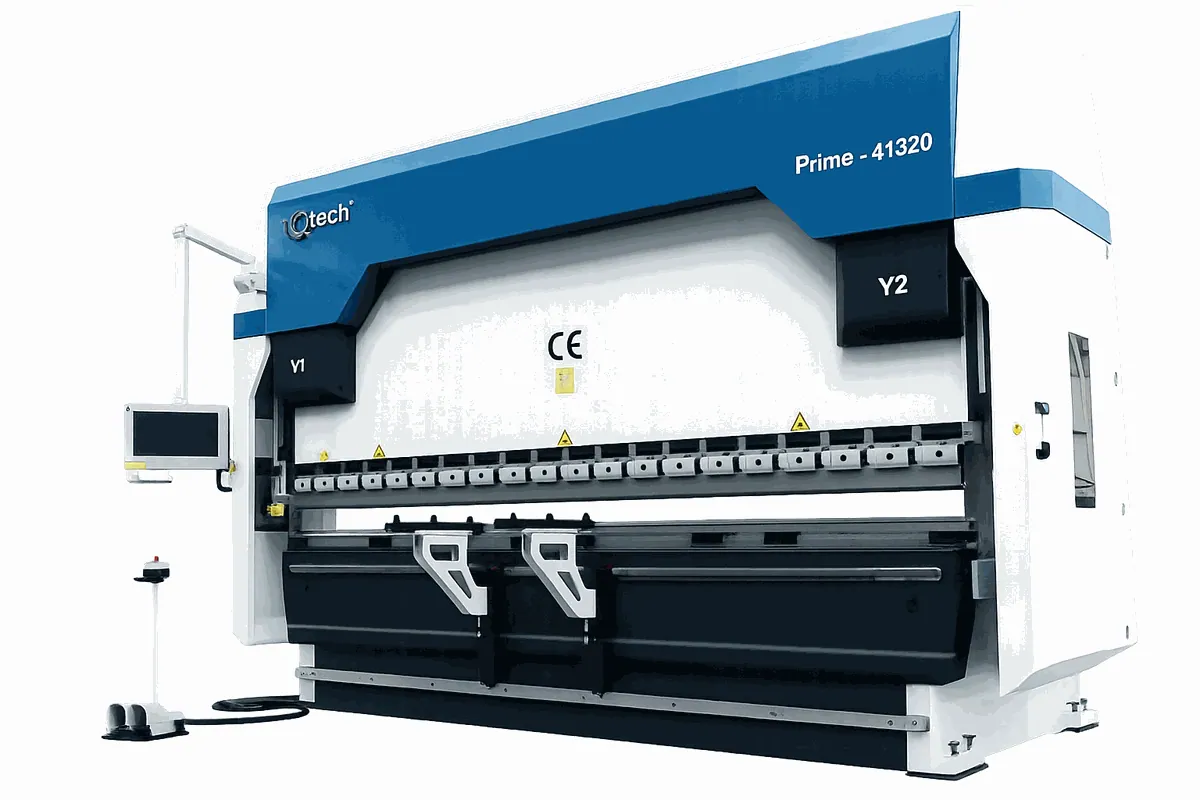
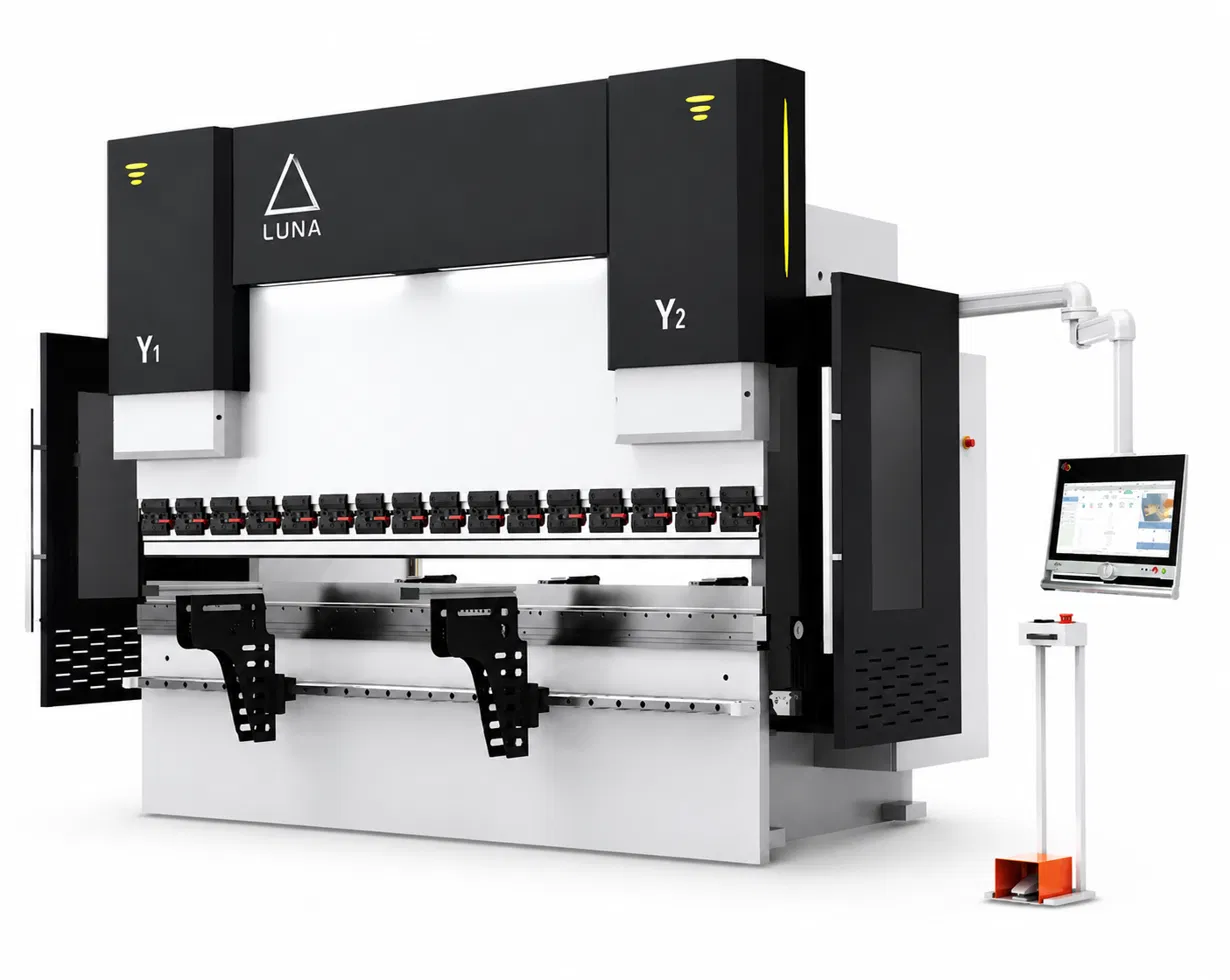
- Y1/Y2 — два гідроциліндри повзуна з незалежним керуванням: тримають балку паралельно столу й дають змогу гнути з невеликим нахилом.
- X — переміщення упора вперед і назад, тобто розмір полиці.
- R — підйом упора по висоті: для деталей із уже загнутою полицею.
- Z1/Z2 — рух упорних пальців уздовж балки: різні полиці в одній програмі без ручного переставлення.
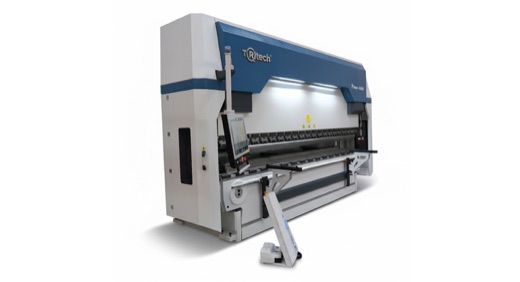
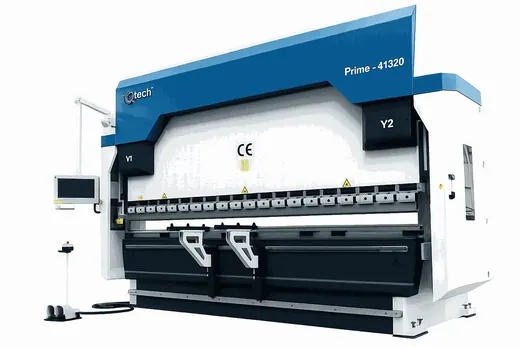
У серії LUNA Taurus є варіанти на 3, 4, 6 і 8 осей — від Y1+Y2+X до Y1+Y2+X1+X2+R1+R2+Z1+Z2. TRtech Fortis має 4 осі, з них 2 — заднього упора, TRtech Prime — 6 осей, з них 4 — заднього упора. Для кутників і простих полиць достатньо X; для корпусних деталей із кількома гибами різної висоти окупаються R і Z.
Контролер
Контролер задає послідовність гибів, кут і положення упора. У LUNA Taurus його вибирають під задачу: Cybelec CybTouch 8, 12 або 15 PS, ESA VIS-840 чи VIS-875, Delem DA-53TX, DA-58TX, DA-66S або DA-69S. TRtech Fortis постачається з Cybelec Touch 8. Для гнуття за кресленням по одному гибу вистачає простого контролера. Графічне програмування із симуляцією потрібне для складних деталей і частої зміни номенклатури: оператор ще до першого гиба бачить, чи не зачепить деталь інструмент або станину.
Компенсація прогину
Під навантаженням стіл і балка прогинаються, тож посередині довгої деталі кут виходить відкритішим, ніж по краях. Компенсація прогину вирівнює кут по довжині. Вона буває механічною або гідравлічною: у TRtech Fortis — моторизована гідравлічна, у TRtech Prime — динамічна гідравлічна. Для деталей, довших за 2 м, і товстого листа без неї важко втримати однаковий кут.
Інструмент
Пуансони й матриці варто закласти в бюджет одразу, разом із пресом. Зверніть увагу на систему кріплення інструменту, наприклад європейську типу Promecam або New Standard: від неї залежить, який інструмент можна докупити пізніше. Для коробів знадобиться секційний пуансон, який набирають на потрібну довжину.
Безпека
Перевірте, що входить у комплект: лазерний захист зони під пуансоном або світлові завіси, бічні й задні огорожі, педаль із аварійною зупинкою. Від захисту залежить не лише безпека оператора, а й швидкість роботи: із лазерним захистом балка може швидко підходити до листа.
TRtech чи LUNA Taurus
У каталозі LUNA — турецькі преси TRtech і китайська серія LUNA Taurus:
- TRtech Fortis — 60–400 т, довжина гнуття 1250–6100 мм, 4 осі, моторизована гідравлічна компенсація прогину, контролер Cybelec Touch 8.
- TRtech Prime — 60–1600 т, довжина 2100–10 100 мм, 6 осей і динамічна гідравлічна компенсація: для важкого й довгого гнуття.
- LUNA Taurus — 40–300 т, 1250–4000 мм, від 3 до 8 осей і вибір контролера Cybelec, ESA чи Delem: конфігурацію збирають під задачу й бюджет.
Порівняти моделі можна в розділі листозгинальних пресів: у кожній картці — зусилля, довжина, осі й контролер.
Після покупки: запуск і навчання
Прес ставлять на рівну бетонну підлогу, а важкі моделі — на фундамент за кресленням виробника. Під час пусконалагодження підключають живлення, заливають гідравлічне масло, перевіряють паралельність балки й роботу захисту. Потім оператора навчають працювати з контролером і інструментом на ваших деталях. Спитайте в постачальника, що входить у запуск і скільки днів триває навчання.
Типові помилки
- Брати прес «впритул» за тоннажем, без запасу 20–30 %.
- Рахувати зусилля для чорної сталі, а потім гнути нержавійку: вона потребує приблизно в півтора раза більше зусилля.
- Забути про деталі, які з’являться за рік-два: товстіший лист чи довший виріб.
- Купити прес без бюджету на інструмент і захист.
- Економити на осях заднього упора за великої номенклатури: кожне ручне переставлення упора — це час оператора й ризик браку.
Що підготувати перед запитом
- Креслення двох-трьох найскладніших деталей.
- Матеріал і марку, діапазон товщин.
- Найдовший гиб і розмір заготовки.
- Висоту бортів і глибину коробів, якщо вони є.
- Кількість деталей на зміну і як часто міняється номенклатура.
- Вимоги до точності кута.
З цими даними інженер порахує зусилля, підбере довжину, осі й інструмент і запропонує кілька конфігурацій під різний бюджет.
Обладнання з каталогу
Питання й відповіді
Скільки тонн потрібно, щоб гнути лист 3 мм?
Для сталі з σ 450 Н/мм² на матриці V24 — близько 24 т на метр довжини гнуття, а із запасом 25 % — близько 30 т. Для довшої деталі помножте на її довжину в метрах, для нержавійки — приблизно в півтора раза більше. Точніше порахує калькулятор гнуття.
Скільки осей заднього упора потрібно?
Для кутників і простих полиць достатньо осі X. Для деталей із кількома гибами різної висоти потрібна вісь R, для різних полиць в одній програмі — Z1/Z2.
Що важливіше — тоннаж чи довжина?
Тоннаж визначає, чи загне прес найтовщий лист, а довжина — чи поміститься найдовша деталь. Рахуйте тоннаж саме для найтовщого листа на його реальній довжині гнуття.
Чи потрібна компенсація прогину?
Для коротких деталей із тонкого листа можна обійтися без неї. Для деталей, довших за 2 м, і товстого листа без компенсації кут посередині вийде відкритішим, ніж по краях.