KLINGELNBERG
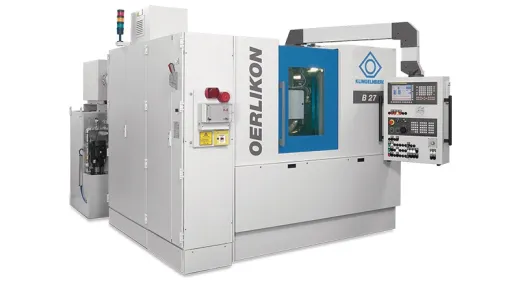
KLINGELNBERG B 27
Габарити з охолодженням: 3 800 × 2 600 × 2 300 ммДіаметр алмазного / CBN-круга: 400 ммДіаметр правлячого ролика: 150 мм
ЦІНА ЗА ЗАПИТОМДетальніше →
Обладнання KLINGELNBERG для підготовки зубообробного інструмента: заточування різців, вимірювання та складання головок.
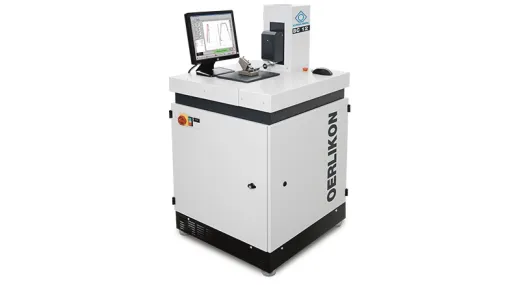
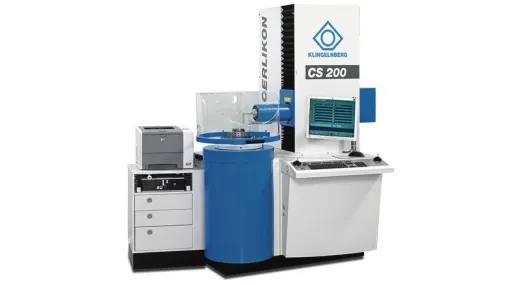
У нарізанні конічних коліс профіль зубця задає різцева головка, а не програма. Тому геометрія різців у ній — не дрібниця обслуговування, а частина технології: помилка на різці переходить прямо в деталь. Через це різці заточують, вимірюють і збирають у головку на окремому обладнанні.
Три машини KLINGELNBERG. B 27 заточує різці перерізом від 5×9 до 19,05×27,94 мм алмазним або CBN-кругом Ø400 мм. BC 12 вимірює їх: довжина вимірювання до 75 мм, роздільна здатність щупа менша за 0,05 мкм. CS 200 збирає й контролює саму головку — до Ø460 мм і маси 150 кг.
Переріз різця в каталозі йде від 5×9 до 19,05×27,94 мм — це і є діапазон головок, які можна обслуговувати. Вимірювання після заточування обов’язкове: різець, установлений у головку без перевірки, дає похибку на кожному зубці колеса, і виявляється вона вже на контролі готової деталі.
Це обладнання має сенс там, де конічні колеса роблять постійно: воно не виробляє деталей, а тримає в межах інструмент, яким їх виробляють на верстатах для конічних коліс. Повний перелік — у розділі зубообробки.
Надішліть параметри деталі — підберемо і прорахуємо.